Pourquoi le dégazage centrifuge est-il nécessaire pour les encres composites magnétiques ? Assurer une extrusion sans vides pour l'impression 3D
Mis à jour il y a 3 mois
Le dégazage centrifuge est une étape de traitement essentielle pour les encres composites magnétiques, car il élimine les bulles d'air microscopiques qui provoquent la rupture du filament et des irrégularités d'extrusion pendant le processus d'impression. Sans cette étape, l'air emprisonné crée des vides internes qui compromettent la précision géométrique des voxels magnétiques, la résistance mécanique du composant et la stabilité de ses propriétés électromagnétiques.
Le dégazage centrifuge garantit que les encres composites magnétiques atteignent la densité structurelle requise pour l'impression 3D de haute précision. En éliminant les microbulles introduites à la fois pendant le mélange et le chargement de la seringue, le processus assure un flux de matériau continu et sans vides, essentiel pour une performance fonctionnelle.
Nécessité physique du dégazage
L'introduction de microbulles pendant le mélange
Pendant la formulation des encres composites magnétiques, le mélange à haute vitesse et la dispersion ultrasonique emprisonnent inévitablement de l'air dans la matrice à haute viscosité. Ces microbulles sont souvent trop petites pour remonter naturellement à la surface et restent en suspension en raison de la résistance à l'écoulement de l'encre.
Pourquoi le transfert entraîne une nouvelle aération
Le processus de transfert de l'encre dans une seringue d'impression est une étape à haut risque pour la réintroduction d'air. Le chargement manuel ou le remplissage sous pression emprisonne souvent des poches d'air entre l'encre et la paroi de la seringue, ce qui nécessite un deuxième cycle de dégazage pour garantir que le volume de la seringue est parfaitement dense.
Le rôle des forces centrifuges et de cisaillement
Les mélangeurs centrifuges industriels utilisent une combinaison de révolution et de rotation pour générer des champs de force intenses. Ce processus entraîne les particules d'encre plus lourdes vers l'extérieur tout forçant les bulles d'air plus légères vers la surface, où elles éclatent et disparaissent, souvent avec l'aide d'un environnement sous vide.
Impact sur l'écriture directe d'encre (DIW)
Prévenir la rupture du filament
Dans l'écriture directe d'encre, la continuité du filament extrudé est primordiale pour l'intégrité structurelle. Même une seule microbulle peut provoquer un « effet d'éclatement » ou une rupture complète du filament, entraînant une défaillance catastrophique de la géométrie imprimée.
Maintenir la précision géométrique et des voxels
Les composants magnétiques dépendent du placement précis des « voxels » (pixels 3D) pour fonctionner. Les bulles d'air provoquent des volumes d'extrusion inégaux, qui déforment la forme prévue et dégradent la précision géométrique requise pour les matériaux actifs magnétiques doux.
Garantir la stabilité électromagnétique
Pour les métamatériaux fonctionnels, les vides internes agissent comme des défauts qui perturbent la continuité du réseau conducteur. Un dégazage complet garantit que la structure durcie finale possède la densité uniforme nécessaire pour maintenir des paramètres électromagnétiques stables et un comportement mécanique prévisible.
Comprendre les compromis
Génération de chaleur et sensibilité du matériau
La friction intense générée pendant les cycles centrifuges à haute vitesse peut entraîner des augmentations de température significatives. Dans certaines encres magnétiques chimiquement sensibles, cette chaleur peut déclencher un durcissement prématuré ou modifier la viscosité de la matrice polymère si elle n'est pas surveillée attentivement.
Risque de stratification du matériau
Bien que la force centrifuge élimine l'air, une force ou une durée excessive peut provoquer une sédimentation. Si les charges magnétiques sont significativement plus denses que la résine de base, une rotation prolongée peut faire décanter les particules au fond, résultant en une encre non homogène qui imprime de manière inconstante.
Application du dégazage à votre flux de travail
Optimiser votre préparation d'impression
L'impression 3D réussie de composites magnétiques nécessite une approche équilibrée du dégazage et du chargement de l'encre.
- Si votre priorité est la résistance structurelle : Privilégiez le dégazage centrifuge sous vide élevé pour éliminer les pores internes qui agissent comme concentrateurs de contrainte dans la pièce durcie.
- Si votre priorité est la précision magnétique : Effectuez une rotation centrifuge secondaire « après transfert » une fois que l'encre est dans la seringue pour garantir que la pression d'extrusion reste constante.
- Si votre priorité est les résines sensibles à la chaleur : Utilisez des cycles de dégazage plus courts et pulsés ou des supports réfrigérés pour empêcher l'encre d'atteindre son point d'activation thermique.
Maîtriser le processus de dégazage est le pont définitif entre un mélange chimique brut et un dispositif magnétique fonctionnel et haute performance.
Tableau récapitulatif :
| Défi d'impression | Impact des bulles d'air | Avantage du dégazage centrifuge |
|---|---|---|
| Flux d'extrusion | Rupture du filament et « éclatement » | Flux de matériau continu et stable |
| Intégrité structurelle | Vides internes et points de contrainte | Densité maximale et résistance mécanique |
| Précision fonctionnelle | Voxels déformés / erreurs géométriques | Placement précis et volume uniforme |
| Stabilité électromagnétique | Réseaux conducteurs perturbés | Propriétés magnétiques stables et prévisibles |
Améliorez la précision de vos matériaux avec des solutions de dégazage professionnelles
Obtenir une consistance parfaite sans vides dans les encres composites magnétiques est essentiel pour les matériaux fonctionnels haute performance. Au cœur de notre activité, nous fournissons des solutions complètes de préparation d'échantillons de laboratoire pour la science des matériaux, spécialisées dans les équipements de traitement de poudre et de compactage de pointe.
Que vous travailliez avec des résines à haute viscosité ou des charges magnétiques sensibles, notre large gamme de produits — comprenant des mélangeurs dégazeurs centrifuges, des broyeurs à billes planétaires, des broyeurs à jet et des presses à chaud sous vide — est conçue pour éliminer les défauts microscopiques et garantir l'homogénéité du matériau. Nous aidons les chercheurs et les fabricants à optimiser leurs flux de travail d'écriture directe d'encre (DIW) pour des résultats supérieurs.
Prêt à améliorer le succès de votre impression 3D ? Contactez notre équipe technique dès aujourd'hui pour trouver l'équipement idéal pour les besoins de votre laboratoire et garantir que vos matériaux répondent aux normes d'excellence les plus élevées.
Références
- Shuai Wu, Ruike Renee Zhao. Evolutionary Algorithm‐Guided Voxel‐Encoding Printing of Functional Hard‐Magnetic Soft Active Materials. DOI: 10.1002/aisy.202000060
Produits mentionnés
- Mélangeur Planétaire Centrifuge à Vide Industriel pour le Dégazage de Pâtes Hautes Viscosités et l'Homogénéisation de Poudres
- Mélangeur Planétaire Centrifuge à Vide Industriel pour Pâtes Haute Viscosité et Science des Matéria Matériaux Avancés
- Mélangeur Centrifuge sous Vide à Double Godet, Machine Industrielle de Traitement de Pâtes Planétaire et de Démoussage
- Mélangeur planétaire centrifuge sous vide pour matériaux à haute viscosité pour le démoussage et le mélange uniforme
- Mélangeur centrifuge planétaire sous vide haute efficacité et démoussant pour la recherche industrielle sur les matériaux et la dispersion précise de poudres en laboratoire
Les gens demandent aussi
- Quels sont les avantages des mélangeurs centrifuges planétaires pour les barbotines LSM-CeO2 ? Résultats Supérieurs
- Pourquoi un mélangeur défroisseur centrifuge planétaire est-il essentiel dans les pâtes de batterie ? Atteindre une haute homogénéité et un dégazage
- Quels avantages de procédé les mélangeurs planétaires par gravité offrent-ils pour les électrodes r-GO/RuO2 ? Obtenez une dispersion nanométrique supérieure
- Quel est le rôle des mélangeurs centrifuges planétaires industriels pour les encres d'impression 3D ? Obtenir une homogénéisation parfaite
- Quels sont les principaux avantages des mélangeurs centrifuges planétaires ? Maîtrisez le Mélange Sans Pales et le Démoussage sous Vide

Équipe technique · PowderPreparation
Last updated on Jun 03, 2026
Produits associés
Mélangeur Planétaire Centrifuge à Vide Industriel pour le Dégazage de Pâtes Hautes Viscosités et l'Homogénéisation de Poudres
Mélangeur Planétaire Centrifuge à Vide Industriel pour Pâtes Haute Viscosité et Science des Matéria Matériaux Avancés
Mélangeur Centrifuge sous Vide à Double Godet, Machine Industrielle de Traitement de Pâtes Planétaire et de Démoussage
Mélangeur planétaire centrifuge sous vide pour matériaux à haute viscosité pour le démoussage et le mélange uniforme
Mélangeur centrifuge planétaire sous vide haute efficacité et démoussant pour la recherche industrielle sur les matériaux et la dispersion précise de poudres en laboratoire
Mélangeur centrifuge planétaire à haute viscosité et démoussage sous vide pour la préparation de matériaux de laboratoire
Mélangeur Centrifuge Planétaire sous Vide Haute Vitesse et Débulleur pour le Traitement des Pâtes Industrielles
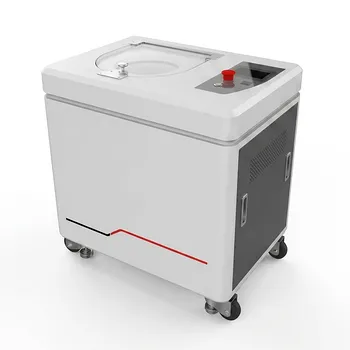
Homogénéisateur de matériaux non invasif avec agitation planétaire, désaération sous vide et mélange de haute viscosité
Broyeur de laboratoire à ultra-centrifugation à haute vitesse pour la préparation d'échantillons fibreux et cassants
Broyeur Ultra Centrifuge pour une Préparation Rapide d'Échantillons de Laboratoire et le Broyage en Poudre Fine
Mélangeur Incliné pour le Mélange Homogène de Poudres et le Broyage
Mélangeur horizontal à ruban pour poudres sèches et mélanges de boues
Mélangeur à cuve horizontale pour un mélange uniforme de poudres et de pâtes
Mélangeur à ruban horizontal pour un mélange homogène de poudres et de suspensions
Disperseur Simple Haute Vitesse pour un Mélange, une Dispersion et une Émulsification Efficaces
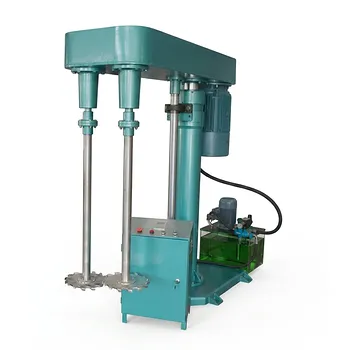
Dispersseur Hydraulique à Double Arbre pour le Mélange et la Dispersion de Liquides à Haute Viscosité
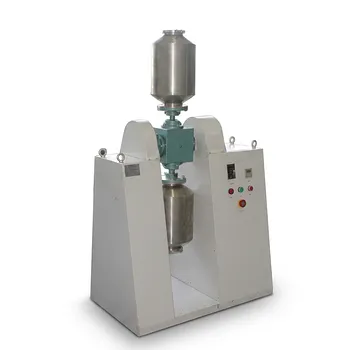
Mélangeur Universnel Multidimensionnel pour le Mélange de Poudres à Haute Uniformité
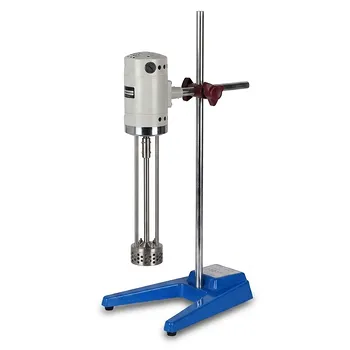
Émulsificateur de laboratoire à haut cisaillement pour le mélange et l'homogénéisation
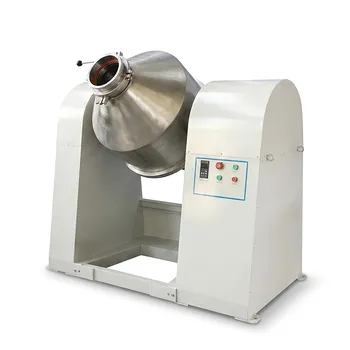
Mélangeur Bicône Industriel pour le Mélange de Poudres et l'Homogénéisation