L'Architecte Invisible : Comment la Psychologie du Compactage Détermine le Destin de Votre Céramique LSM
Oct 06, 2026
L'Instant d'Avant le Feu
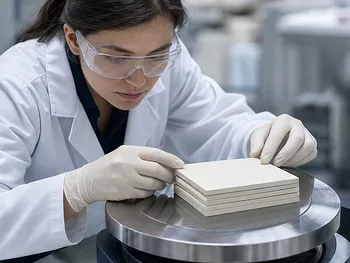
Il y a une pause calme, presque révérencieuse, avant qu'un chercheur ne place un corps vert LSM dans le four. La poudre a été mélangée, calcinée, peut-être broyée pendant des heures. Maintenant, un disque gris pâle repose dans la paume d'une main gantée. Il semble parfait. Il semble solide.
Et pour beaucoup, il échouera quand même.
Pas à cause du profil de frittage à 1400 °C, pas à cause d'une stoechiométrie erronée, mais à cause d'une histoire écrite dans le compact pendant ces quelques secondes de pressage. L'architecte invisible de chaque céramique La0.7Sr0.3MnO3 n'est pas le four. C'est la presse hydraulique—et l'état d'esprit de la personne qui l'opère.
Le Corps Vert est une Promesse
Des Grains Libres à un Tout Cohérent
Avant le pressage, la poudre LSM est une foule de particules déconnectées. Chaque grain contient les bons éléments, mais ils ne partagent aucun lien. La presse hydraulique de laboratoire force une transformation. Sous une charge uniaxiale, cette collection lâche devient un corps vert—un solide fragile mais cohérent qui peut être manipulé, mesuré, et surtout, en lequel on peut croire.
C'est l'intégrité structurelle née du pur compactage. C'est une promesse que les atomes auront des voisins intimes, prêts à diffuser et à construire des joints de grains lorsque la chaleur arrivera.
Le Contact Qui Devient un Cristal
Le frittage à 1400 °C ne fusionne pas magiquement des particules distantes. Il nécessite une proximité. La presse ne sculpte pas seulement la géométrie ; elle crée les conditions initiales pour chaque danse atomique ultérieure. Des particules mal tassées signifient de mauvais chemins de diffusion. Un bon compactage, en revanche, prépare le terrain pour une croissance uniforme des grains et la microstructure dense qui confère au LSM sa conductivité électronique et ionique.
Même la géométrie compte. Les moules en acier précis qui façonnent la poudre en disques, cylindres ou barres font plus que créer une forme agréable. Ils assurent que la chaleur atteint chaque région uniformément, empêchant la déformation et le sur-frittage localisé. Une forme constante est un historique thermique constant.
L'Illusion de la Densité
Nous Faisons Confiance à Ce Que Nous Voyons, Mais les Défauts Se Cachent
Un corps vert nouvellement pressé a la sensation de densité de la craie. Il garde sa forme. La tentation est de penser que le travail est terminé. C'est le premier piège psychologique : nous confondons solidité apparente et uniformité réelle.
Une presse uniaxiale standard applique une force dans une seule direction. La poudre sous le piston mobile se compacte plus que la poudre près de la paroi statique de la matrice. Des gradients de friction se forment. Le centre de la pastille peut être significativement moins dense que les surfaces. Vous ne pouvez pas voir cela. Vous ne pouvez en voir le fantôme que plus tard—un disque fritté fissuré ou un cœur de porosité anormale.
La Carte Interne des Contraintes
Imaginez l'agencement des particules à l'intérieur de ce disque d'apparence innocente. Près du sommet, où la pression rencontre d'abord la poudre, le tassement est excellent. Près du bas, selon la friction de la paroi, il peut aussi être bon. Mais au milieu géométrique, une île de faible densité subsiste souvent.
Ce gradient est un mensonge structurel. Pendant le frittage, les régions se densifient à des rythmes différents. Des tensions s'accumulent là où les frontières se rencontrent. Et puis, à température, la céramique se fracture le long de lignes qui ont été tracées des semaines plus tôt dans la salle de pressage. La faute n'était jamais dans le four. Elle était dans l'architecture invisible du corps vert.
Les Microfissures et la Patience Qui Nous Manque
La Vitesse de la Force
Il y a une autre tendance psychologique : la croyance que si une certaine pression est bonne, une pression plus rapide est meilleure. Mais les poudres ne sont pas des liquides. Elles se compriment par réarrangement des particules et, à des charges plus élevées, par fracture fragile et déformation plastique. Appliquez la pression trop rapidement, et des poches d'air sont piégées. Relâchez-la trop vite, et l'énergie élastique emmagasinée rebondit violemment, créant des délaminations.
La délamination est le tueur furtif. Une microfissure si fine qu'elle ne peut être vue à l'œil nu s'ouvrira en un plan de fracture lorsque le matériau se dilatera pendant le frittage. L'échec qui en résulte est attribué à un "mauvais lot" de poudre, mais le vrai coupable était une presse hydraulique opérée avec une main pressée.
La Précision comme État d'Esprit
La plus fine presse hydraulique du monde ne peut compenser l'impatience. Mais un instrument de précision peut vous guider vers de meilleures habitudes. Lorsque les rampes de pression sont contrôlées—grâce à un système hydraulique bien conçu avec des vannes douces et un manomètre lisible—l'opérateur devient partie intégrante d'une boucle de rétroaction plus lente et plus réfléchie. L'outil enseigne à la personne.
C'est là que l'équipement de laboratoire transcende la simple fonction. Il devient un médium pour un état d'esprit attentif.
Au-Delà de l'Uniaxial : Le Système Qui Efface les Zones Grises
La Technologie de la Pression Uniforme
Si le pressage uniaxial a des limites inhérentes, qu'est-ce qui les élimine ? La réponse est le pressage isostatique. Dans une presse isostatique à froid (CIP), la poudre est scellée dans un moule flexible et submergée dans un fluide pressurisé uniformément de toutes les directions. Il n'y a pas de côté "piston" contre côté "paroi de matrice". La densité devient isotrope, effaçant complètement les gradients internes.
Pour les chercheurs développant des céramiques LSM avancées, une CIP n'est pas une extravagance. C'est l'étape logique suivante lorsque les corps verts uniaxiaux continuent de vous trahir avec une hétérogénéité cachée. Il en va de même pour le pressage isostatique à chaud (WIP), qui ajoute une chaleur modérée pour améliorer la déformation des particules et homogénéiser davantage la densité.
Faisant partie d'une suite complète de préparation d'échantillons de laboratoire, ces presses travaillent aux côtés des presses hydrauliques standard, des presses à pastilles pour XRF, et même des presses à chaud sous vide pour le frittage avancé. Le fil conducteur est le contrôle—non seulement du matériau, mais des forces mêmes qui le construisent de la poudre au composant.
La Chaîne Complète de la Clarté du Compactage
Ce Qui Précède la Presse Façonne Ce Qui Se Passe à l'Intérieur
Il est tentant d'isoler l'étape du pressage. Mais aucune presse hydraulique ne peut corriger une poudre mal préparée. Si la distribution granulométrique est trop large, le corps vert se tassera de manière inefficace quelle que soit la pression. Si des agglomérats survivent au broyage, ils deviennent des germes de défaillance.
C'est pourquoi les broyeurs planétaires à billes, les broyeurs à jets et les broyeurs cryogéniques ne sont pas des outils séparés ; ils sont le prélude à l'histoire d'une presse. Broyer les calcinats de LSM jusqu'à une uniformité submicronique garantit que lorsque la pression arrive, les particules glissent et se compactent en un arrangement dense et homogène. C'est la différence entre un empilement aléatoire de briques et un mur soigneusement imbriqué.
Même le mélangeur débulleur a son rôle. L'air entraîné pendant la manipulation de la poudre devient les micropores que la presse doit éliminer. En éliminant l'air avant le compactage, vous simplifiez le travail de la presse et améliorez l'intégrité finale.
La Presse comme Partie d'une Philosophie
Des concasseurs à mâchoires qui brisent les morceaux initiaux aux tamiseurs vibrants qui classent les fines, chaque appareil dans le flux de travail de préparation d'échantillons influence la céramique finale. Mais la presse hydraulique—le moment de la compression—reste le nexus psychologique. C'est le dernier contact physique avant que le feu ne prenne le relais. C'est le point où la décision humaine (pression, temps de maintien, vitesse de relâchement) rencontre le destin du matériau.
Réhabiliter l'Architecte Invisible
Nous cherchons souvent la sophistication dans les températures et les temps de maintien, dans les niveaux de dopage et les contrôles d'atmosphère. Ceux-ci comptent. Mais le levier le plus profond de la fiabilité est plus ancien et moins glamour : c'est l'application délibérée d'une pression stable et propre pour créer un corps vert qui dit la vérité sur sa propre densité.
La prochaine fois qu'une pastille LSM se fissure après frittage, résistez à l'envie de blâmer le four. Regardez en arrière vers la presse. Demandez-vous : La pression était-elle vraiment uniforme ? Le relâchement était-il assez doux ? La poudre avait-elle la bonne distribution granulométrique pour accepter ce compactage avec grâce ?
Lorsque la réponse est oui—lorsque la presse hydraulique et toutes les étapes de préparation derrière elle forment un système cohérent—la céramique vous récompense par la densité, la conductivité et une intégrité silencieuse. C'est le genre de fiabilité qui semble presque romantique dans sa précision, un triomphe tranquille de l'ingénieur sur les défauts invisibles.
Pour ceux qui veulent cesser de courir après les microfissures et commencer à bâtir la confiance, la solution réside dans un écosystème complet de préparation d'échantillons de laboratoire—des broyeurs planétaires à billes et broyeurs à jets qui perfectionnent votre poudre aux presses hydrauliques, systèmes CIP/WIP et presses à chaud sous vide qui la sculptent en corps verts impeccables. Les outils ne façonnent pas seulement le matériau ; ils façonnent les résultats.
Prêt à intégrer la reproductibilité dans votre flux de travail matériel ? Contactez Nos Experts
Liens rapides
Produits suggérés
Presse à comprimés à un poinçon de 5 tonnes pour laboratoire et petites séries Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoire Presse à comprimés monobroche de 6 tonnes à fréquence variable Presse à comprimés monobroche de 6 tonnes, équipement de compression de poudres et granulés pour laboratoire, machine de formage de comprimés Broyeur à marteaux étanche pour la préparation d'échantillons de charbon en laboratoire, taille de sortie réglablePour aller plus loin
De la poussière aux données : comment les presses de laboratoire de précision forgent la vérité dans l’analyse minérale La Fracture Cachée : Pourquoi les tiges d’alimentation céramiques échouent avant la première fusion Les couches qui ne restent pas planes : Pourquoi neuf feuilles de céramique nécessitent une presse de laboratoire qui raisonne à l’échelle du micron L'Architecte Invisible de la Poudre : Comment un Seul Additif Sauve les Métaux Ductiles d'Eux-Mêmes L'art de persuader le bois : Comment une presse à chaud de laboratoire résout le défaut du plan de la nature
PowderPreparation
Last updated on May 14, 2026
Produits associés

Presse à comprimés à un poinçon de 5 tonnes pour laboratoire et petites séries

Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoire

Presse à comprimés monobroche de 6 tonnes à fréquence variable

Presse à comprimés monobroche de 6 tonnes, équipement de compression de poudres et granulés pour laboratoire, machine de formage de comprimés
Broyeur à marteaux étanche pour la préparation d'échantillons de charbon en laboratoire, taille de sortie réglable
Broyeur à sable de laboratoire à structure céramique compacte Équipement de dispersion et de broyage à l'échelle nanométrique Conception sans joint sans tamis
Petit concasseur à marteaux pour le concassage de matériaux fragiles dans les mines, la métallurgie et la préparation d'échantillons de laboratoire
Broyeur à marteaux scellé de laboratoire pour la préparation d'échantillons de charbon et de minéraux
Concasseur industuel scellé à marteaux et couteaux pour la préparation d'échantillons de minerai et de charbon minier
Broyeurs à marteaux scellés de laboratoire pour la préparation d'échantillons de charbon et le concassage de matériaux de résistance moyenne
Broyeur-séparateur à marteaux scellé pour la préparation d'échantillons de matériaux haute dureté
Broyeur à marteaux de laboratoire scellé sur mesure pour la préparation d'échantillons de charbon et de dureté moyenne
Broyeur à mâchoires scellé antidéflagrant sur mesure pour la préparation d'échantillons en laboratoire et industrie
Broyeur planétaire à billes vertical de production pour le traitement de poudres à haut débit
Presse à comprimés rotative ordinaire pour les industries pharmaceutique, chimique, alimentaire et électronique

Tamiseur vibrant 3D à sec robuste pour la séparation de particules
Broyeur à billes de laboratoire Nano de bureau broyeur à sable submicronique sans écran sans joint broyeur à poudre
P Petit granulateur oscillant de laboratoire pour le traitement de granulation humide et sèche
Petit Granulateur à Balancement Granulation Efficace de Poudre pour les Industries Pharmaceutique, Chimique et Alimentaire