Quand les éléments traces dictent la résistance : Maîtriser le mélange des alliages NiTiZn pour la fabrication additive
Sep 13, 2026
Le défaut invisible caché dans des couches parfaites
Un ingénieur en matériaux fixe une roue de pompe fracturée, à peine sortie du plateau de construction. La stratégie de balayage laser était impeccable. Les bains de fusion semblaient stables sur le moniteur. Et pourtant, la pièce a cédé à un niveau de contrainte quarante pour cent inférieur à la conception.
La cause première ne se trouvera pas dans les paramètres de l'imprimante. Elle réside plus en amont — dans l'étape silencieuse et souvent négligée où les poudres d'éléments bruts deviennent de la « matière première ». Plus précisément, dans le mélangeur.
Le mélangeur industriel de poudres ne se contente pas de mélanger. Il négocie une bataille contre la physique et la chimie qui commence bien avant que la fabrication additive ne débute. Pour un système à trois éléments comme le NiTiZn, où le zinc est présent en infimes fractions et possède une faim électrochimique démesurée pour l'oxygène, le mélangeur n'est pas un outil périphérique. Il est l'architecte fondateur de la fiabilité.
Le paradoxe de l'élément trace
Pourquoi un peu de zinc cause de gros problèmes
Dans les alliages NiTiZn, le zinc est généralement ajouté à faibles concentrations. Sur une base massique, il est presque négligeable. Mais son influence sur les températures de transformation et le comportement à mémoire de forme est tout sauf minime.
Cela crée un paradoxe : quelques centaines de grammes de zinc doivent être uniformément répartis sur un lot entier de poudres de nickel et de titane. Si ces particules de zinc s'agglutinent — même microscopiquement — le composant imprimé contiendra des zones cachées de chimie altérée.
Les gradients de composition locaux semblent académiques jusqu'à ce qu'ils se manifestent par des températures d'actionnement imprévisibles ou des surfaces de rupture qui racontent des histoires contradictoires sous un microscope. La première tâche du mélangeur est d'empêcher que ces histoires ne soient jamais écrites.
Le piège psychologique du mélange « suffisant »
Les ingénieurs font souvent confiance à l'inspection visuelle. Les poudres semblent homogènes à l'œil nu. Mais à l'échelle des particules, la réalité est différente. Un mélangeur qui tourne pendant vingt minutes peut laisser intactes des poches riches en zinc. Ces poches survivent aux processus de type atomisation dans le bain de fusion, créant des îlots de composition d'alliage légèrement différente. La tendance humaine à sous-estimer l'hétérogénéité invisible est ce qui transforme un mélange « suffisant » en un risque systémique. Seul un mélange mécanique rigoureux de longue durée longue réécrit ce schéma.
La mécanique de la micro-uniformité
Mouvement multi-axial et l'art du chaos contrôlé
Une simple rotation crée des zones mortes. Les particules lourdes de nickel peuvent se déposer tandis que la poussière légère de zinc dérive. Pour vaincre cela, les mélangeurs industriels avancés utilisent des modèles de mouvement 3D multi-axiaux qui perturbent constamment les tendances de sédimentation. Pendant huit, seize, voire vingt-quatre heures, la masse de poudre se reconfigure des millions de fois, forçant chaque grain de zinc à rencontrer chaque voisin de nickel et de titane.
Ce n'est pas une force brute. C'est une voie ingénierie vers le plateau d'homogénéité — le point où la composition devient statistiquement identique quel que soit l'endroit où l'on échantillonne le lot. Atteindre ce plateau est ce qui sépare un processus de fabrication additive reproductible de celui qui produit des mystères intermittents.
La frontière fragile entre uniformité et dommage
Chaque heure de mélange est un échange. L'homogénéité s'améliore. Mais les surfaces des particules subissent également des micro-impacts. Pousser trop loin, et l'on obtient un soudage à froid, une fracturation ou une déformation subtile qui modifie la distribution granulométrique. Un mélangeur qui fournissait une poudre sphérique de 15–45 µm peut, après un surtraitement, produire des fines et des fragments irréguliers. Ces fragments ruinent la densité de tassement du lit de poudre, provoquant une épaisseur de couche inégale et de la porosité dans les pièces imprimées.
Le jugement de l'opérateur — quand s'arrêter — définit la limite entre un alliage précis et un alliage compromis. Les meilleurs protocoles de mélange sont basés sur des données, pas sur des conjectures.
La forteresse atmosphérique
L'oxydation est la tueuse silencieuse des alliages
La réactivité du zinc est à la fois un avantage de conception et un cauchemar de contamination. Exposées à l'air ambiant, les particules de zinc forment des peaux d'oxyde de surface en quelques minutes. Ces oxydes ne disparaissent pas simplement dans le bain de fusion ; ils deviennent des sites d'inclusion, des concentrateurs de contrainte et des interfaces faibles entre les régions cristallines adjacentes.
Les mélangeurs industriels conçus pour les poudres réactives fonctionnent sous une couverture protectrice d'argon. Mais la véritable discipline réside dans les détails : l'intégrité des joints, les cycles d'évacuation avant le remplissage et la surveillance continue de l'oxygène résiduel. Un mélangeur qui laisse fuir ne serait-ce que quelques parties par million d'oxygène peut dégrader silencieusement un lot entier. Aucune optimisation des paramètres laser ne peut entièrement racheter une matière première oxydée.
Préserver la forme qui rend l'impression possible
La fluidité de la poudre dans la fusion de lit de poudre laser est une fonction de la sphéricité. Les particules satellites, les surfaces rugueuses ou les formes déformées interrompent l'étalement uniforme des couches. Un mélangeur doit accomplir sa mission d'homogénéisation sans provoquer d'attrition mécanique qui érode cet atout sphérique. Cela nécessite des surfaces internes conçues pour minimiser le cisaillement tout en maximisant le mélange inter-particules — un équilibre délicat de géométrie de conteneur, de vitesse et de taux de remplissage.
Lorsque la fluidité est préservée, le racleur de l'imprimante étale des couches uniformes, et le laser interagit avec un lit de matériau cohérent. Le résultat est une dynamique de fusion prévisible. L'alternative est une cascade de petites erreurs s'accumulant en une construction jetée.
L'écosystème complet de préparation
Pourquoi un mélangeur seul ne suffit pas
Un mélangeur de poudres est le cœur de la préparation de la matière première, mais il vit au sein d'un écosystème plus large. Avant que le nickel, le titane et le zinc ne puissent être mélangés, ils doivent souvent être dimensionnés de manière appropriée. Les concasseurs à mâchoires ou les broyeurs à planétaires réduisent la matière première plus volumineuse. Les tamiseurs vibrants avec des tamis d'essai de précision classent ensuite la poudre, garantissant que seules les particules dans une fenêtre de taille étroite entrent dans le mélangeur. Cette discipline en amont empêche le mélangeur d'avoir à homogénéiser une entrée largement polydisperse — une tâche injuste qui échoue presque toujours.
De la poudre mélangée à l'échantillon vérifiable
Après le mélange, le contrôle qualité exige la préparation d'échantillons. Ici, les solutions de presses hydrauliques de l'entreprise deviennent essentielles. Les presses à pastilles XRF compriment un petit échantillon en une pastille dense et analysable, permettant la vérification de la composition avant de s'engager dans une construction complète. Les presses isostatiques à froid (CIP) peuvent consolider des masses plus importantes de poudre en corps verts uniformes pour des études de frittage. Les presses isostatiques à chaud sous vide vont plus loin, appliquant chaleur et pression pour explorer le comportement de consolidation de l'alliage sans imprimer une seule couche.
Cette capacité de bout en bout — du concassage et du broyage au mélange, au tamisage et au pressage — boucle la boucle entre les éléments bruts et la matière première certifiée. Elle transforme la préparation des matériaux d'une collection dispersée de processus en un flux de travail cohérent et auditable.
Construire la fiabilité pour les alliages complexes
La chaîne d'approvisionnement pour les alliages avancés est intolérante aux conjectures. Lorsqu'un laboratoire ou une ligne de production s'engage dans le NiTiZn, il s'engage à un matériau dont les propriétés sont exquisément sensibles à l'historique de préparation. Le mélangeur industriel de poudres est le point focal où la chimie, la mécanique des particules et le contrôle atmosphérique convergent. Bien faire, et la fabrication additive fournit des microstructures reproductibles. Négliger ses subtilités, et la pièce imprimée devient un document d'échecs cachés.
Nous fournissons des solutions complètes de préparation d'échantillons de laboratoire qui transforment cette sensibilité d'un passif en une force ingénierie. Nos mélangeurs de poudres — y compris les systèmes à mouvement 3D, les conceptions anti-mousse et les broyeurs à planétaires — sont conçus pour fournir l'homogénéité de longue durée que les alliages réactifs exigent. Nos concasseurs, broyeurs à jet et broyeurs cryogéniques à azote liquide gèrent la réduction de taille en amont. Nos tamiseurs vibrants et tamis d'essai imposent une classification de taille précise. Et notre gamme complète de presses hydrauliques — presses isostatiques à froid/à chaud, presses à chaud sous vide, presses à pastille XRF — mène le flux de travail jusqu'à la vérification et au compactage avancé.
L'architecture invisible d'une construction réussie est établie avant toute impulsion laser. Laissez-nous vous aider à la construire avec confiance. Contactez nos experts
Liens rapides
Produits suggérés
Mélangeur Bicône Industriel pour le Mélange de Poudres et l'Homogénéisation Mélangeur Planétaire Centrifuge à Vide Industriel pour le Dégazage de Pâtes Hautes Viscosités et l'Homogénéisation de Poudres Mélangeur centrifuge planétaire sous vide haute efficacité et démoussant pour la recherche industrielle sur les matériaux et la dispersion précise de poudres en laboratoire Mélangeur Universnel Multidimensionnel pour le Mélange de Poudres à Haute Uniformité Mélangeur de poudres en V pour un mélange homogène de poudres sèches et de granulésPour aller plus loin
Le pari 81:19 : Pourquoi un mélange imparfait tue silencieusement votre céramique optique La variable invisible : Pourquoi vos données d'analyse de sol vous mentent L'Erreur de Mélange : Pourquoi la Couleur Uniforme de Votre Farine Composite est une Illusion Coûteuse Le Déclencheur Micrométrique : Pourquoi un Mélangeur de Poudre de Laboratoire Définit le Succès des Comprimés Effervescents Le Chorégraphe Silencieux : Comment le Mélange 3D de Poudres Dicte la Pureté des Phases MAX Ti₂SnC
PowderPreparation
Last updated on May 14, 2026
Produits associés
Mélangeur Bicône Industriel pour le Mélange de Poudres et l'Homogénéisation
Mélangeur Planétaire Centrifuge à Vide Industriel pour le Dégazage de Pâtes Hautes Viscosités et l'Homogénéisation de Poudres
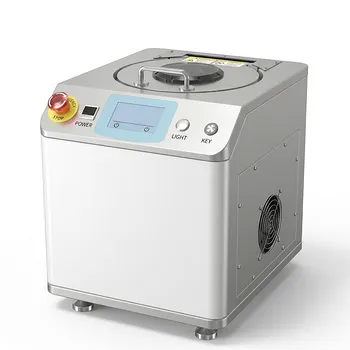
Mélangeur centrifuge planétaire sous vide haute efficacité et démoussant pour la recherche industrielle sur les matériaux et la dispersion précise de poudres en laboratoire
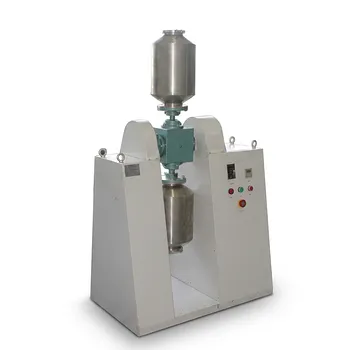
Mélangeur Universnel Multidimensionnel pour le Mélange de Poudres à Haute Uniformité
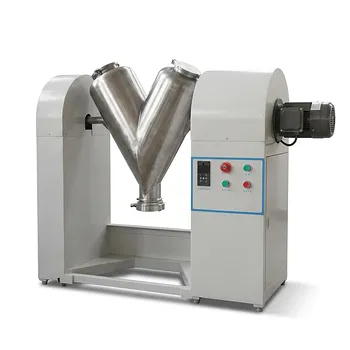
Mélangeur de poudres en V pour un mélange homogène de poudres sèches et de granulés
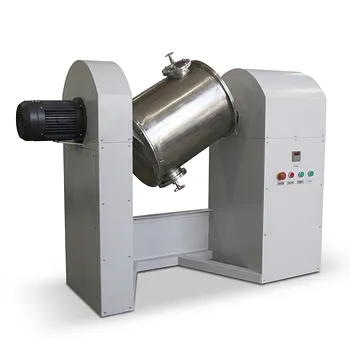
Mélangeur Incliné pour le Mélange Homogène de Poudres et le Broyage
Mélangeur à cuve horizontale pour un mélange uniforme de poudres et de pâtes
Broyeur Oscillant Industriel pour le Traitement des Poudres dans les Industries Pharmaceutique, Alimentaire et Chimique
Mélangeur Centrifuge Planétaire sous Vide Haute Vitesse et Débulleur pour le Traitement des Pâtes Industrielles
Mélangeur à ruban horizontal pour un mélange homogène de poudres et de suspensions
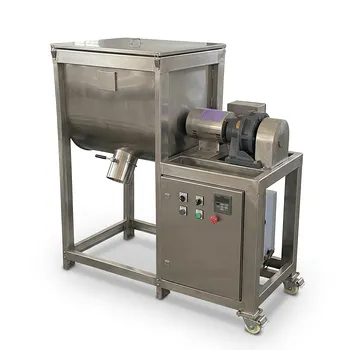
Mélangeur horizontal à ruban pour poudres sèches et mélanges de boues
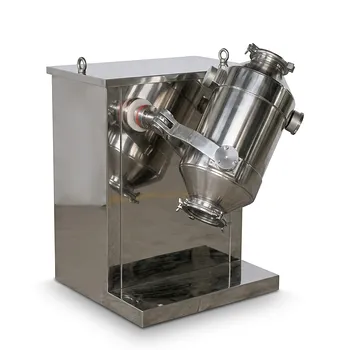
Mélangeur à Mouvement Tridimensionnel pour le Mélange de Poudres et de Granulés de Laboratoire
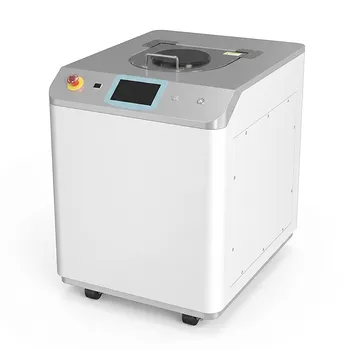
Mélangeur Planétaire Centrifuge à Vide Industriel pour Pâtes Haute Viscosité et Science des Matéria Matériaux Avancés
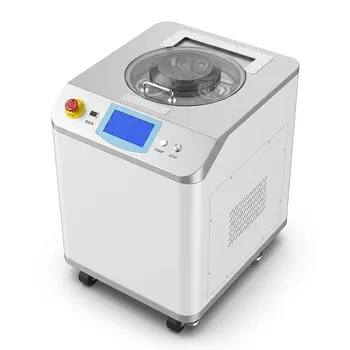
Mélangeur Centrifuge sous Vide à Double Godet, Machine Industrielle de Traitement de Pâtes Planétaire et de Démoussage
Broyeur planétaire à billes vertical de production pour le traitement de poudres à haut débit
Tamis vibrant rotatif en acier inoxydable, séparateur vibrant circulaire de haute précision, machine de classification de poudre industrielle, équipement de criblage multicouche
Alimentateur vibrant automatique de poudre pour le traitement de matériaux en laboratoire Alimentateur à trémie vibrant de précision pour la manutention de matériaux granulaires et en poudre Alimentateur à plateau vibrant de qualité industrielle pour la p
Petit Broyeur de Laboratoire à Haute Vitesse pour le Traitement des Poudres
Petit Granulateur à Balancement Granulation Efficace de Poudre pour les Industries Pharmaceutique, Chimique et Alimentaire