La Pression Avant le Feu : Pourquoi une Presse Hydraulique de Laboratoire Définit le Destin de Votre Céramique
Sep 12, 2026
La Catastrophe Silencieuse à l'Intérieur d'une Pièce Parfaitement Frittée
Le technicien souleva le substrat d'alumine du four et le tint à la lumière. De l'extérieur, il semblait parfait — un disque blanc crème destiné à une chambre à haut vide. Mais un simple test de ressuage révéla ce que l'œil ne pouvait voir : un réseau de microfissures rayonnant du cœur, invisibles jusqu'à ce que la pièce ne soit plus qu'à un cycle thermique de la rupture.
Personne n'accusa le four. La courbe de cuisson était exemplaire. L'atmosphère de frittage était parfaite. Le véritable défaut était né des heures plus tôt, dans un bref instant de compactage, lorsque la poudre libre était devenue un corps cru fragile. La presse hydraulique avait fait son travail, mais personne ne s'était arrêté pour se demander si le travail avait été fait avec réflexion.
Nous avons tendance à vénérer la température. Nous sommes obsédés par les vitesses de montée et les paliers. Mais la vérité est plus silencieuse et bien moins glamour : la bataille pour un composant céramique fiable est gagnée ou perdue avant même que la chaleur ne soit appliquée. Elle est gagnée en une fraction de seconde lorsqu'un piston descend sur un tas de poussière.
Un Tas de Poussière Ne Tient Aucune Promesse
La poudre d'alumine sur un plan de travail de laboratoire ne ressemble à rien. Elle est crayeuse, indisciplinée et pleine d'air. Chaque grain est un minuscule éclat dentelé d'oxyde d'aluminium avec son propre agenda. Livrés à eux-mêmes, ces grains refusent de coopérer — ils piègent des vides, forment des arches et résistent à toute tentative de devenir quelque chose de solide.
Pour transformer ce chaos en un isolant électronique de précision, une plaque de blindage balistique ou un implant biomédical, vous devez d'abord forcer ces particules réticentes à une trêve fragile. Vous devez créer ce que les céramistes appellent un corps cru : une pièce compactée, semi-solide, qui garde sa forme mais reste non frittée, aussi délicate que de l'argile séchée sur une berge.
L'outil qui négocie cette trêve est la presse hydraulique de laboratoire. Elle ne fait pas que pousser vers le bas sur la poudre ; elle orchestre une séquence d'événements physiques qui définissent le code génétique de la céramique finie. Et si elle se trompe dans la séquence, aucune magie de frittage ne pourra effacer complètement les dégâts.
Comment la Pression Réorganise un Monde Microscopique
Lorsque la platine de la presse se déplace, trois choses se produisent en succession rapide. Elles semblent mécaniques, mais elles sont liées par une force plus profonde — la volonté désespérée de la matière de trouver un équilibre sous contrainte.
1. La Grande Réorganisation
À basse pression, les particules glissent et tournent pour combler les plus grands interstices. C'est une migration frénétique, presque intelligente. Les vides s'effondrent non pas parce que les particules sont écrasées, mais parce qu'elles cessent enfin de se bloquer mutuellement. Dans cette phase, le lit de poudre peut perdre 30 à 50 % de son volume initial.
2. L'Enchevêtrement Mécanique, la Poignée de Main Avant la Liaison
Une fois les vides faciles éliminés, la presse pousse plus fort. Ici, à des pressions souvent autour de 80 à 150 MPa pour l'alumine, les particules commencent à se déformer à leurs points de contact. Les liants organiques — s'ils sont présents — se ramollissent et s'écoulent. Les grains se verrouillent non pas par liaison chimique, mais par un pur enchevêtrement géométrique. C'est une poignée de main mécanique, une promesse que la diffusion atomique se transformera plus tard en soudure.
3. L'Échappée Invisible
Pendant tout ce temps, l'air s'échappe. La compression expulse littéralement l'atmosphère du lit de poudre. Ce dégazage physique n'a rien de glamour mais est absolument critique. Une poche de gaz piégée se dilatera pendant le frittage, créant une cloque ou une fissure interne. La presse, à son meilleur, est aussi un système d'échappement.
Le corps cru n'est rien de plus qu'un instantané d'un système violemment persuadé de rester immobile. Sa qualité dépend de la douceur ou de la minutie avec laquelle cette persuasion a été appliquée.
Les Métriques Cachées Qui Gouvernent le Four
Un corps cru ne vous dit presque rien à la vue. Ses vérités se mesurent en nombres qui n'existent que si vous les cherchez.
La densité à cru est la première. C'est le rapport entre la densité réelle du compact et la densité théorique de l'alumine sans pores. Une densité à cru élevée — disons, 55 à 65 % de la densité théorique — agit comme un avantage. Elle réduit la distance que les atomes doivent parcourir pendant le frittage, facilitant l'obtention d'une densité complète sans croissance exagérée des grains.
La résistance à cru est la seconde. C'est ce qui permet à un opérateur de soulever un anneau fragile ou un disque mince sans qu'il ne s'effrite. Cette résistance n'est pas chimique ; elle vient du frottement, de l'enchevêtrement mécanique et du pouvoir liant de quelques pour cent en poids d'additifs organiques. Une presse qui ne parvient pas à distribuer la pression uniformément produira une pièce ferme dans une zone et molle dans une autre — un prélude au gauchissement.
La stabilité dimensionnelle est la troisième. Le corps cru est une carte du retrait futur. Si la densité varie du bord supérieur au noyau inférieur, la pièce rétrécira de manière inégale dans le four. Les dimensions finales ne correspondront pas au dessin technique, et des contraintes internes peuvent amorcer des fissures qui n'apparaîtront que des jours plus tard sous charge.
Le Diable dans la Paroi de la Matrice
C'est là que la psychologie du compactage commence à compter. Les ingénieurs aiment l'idée qu'une pression plus élevée équivaut à une meilleure qualité. Cela semble décisif. Mais la presse opère à l'intérieur d'une matrice en acier, et cela change tout.
Le frottement sur la paroi de la matrice siphonne la pression à mesure que l'on s'éloigne de la face du poinçon. La poudre près du sommet ressent toute la force ; la poudre au fond en ressent moins. Le résultat est un gradient de densité — un corps cru plus dense aux bords qu'au centre, ou plus dense en haut qu'en bas. Pendant le frittage, ce gradient se traduit directement par un retrait non uniforme. Les coins se recourbent. Les surfaces planes se voûtent. Et l'ingénieur accuse le four, pas la presse.
La laminage est une défaillance encore plus insidieuse. Si la pression est appliquée trop rapidement, l'air est piégé entre des couches de poudre compactée. Lorsque la presse relâche, l'air comprimé se détend et cisaille le corps cru en flocons horizontaux. La pièce semble intacte jusqu'à ce que vous la touchiez, puis elle se sépare comme une pâte feuilletée. La solution est contre-intuitive : ralentir. Un temps de maintien à la pression maximale permet à l'air de migrer avant que la structure ne soit verrouillée.
Ensuite, il y a l'usure de l'outillage. L'alumine est abrasive. Elle use les moules en acier. Avec le temps, des parois de matrice usées augmentent encore le frottement et peuvent introduire des impuretés métalliques dans la céramique. Une particule de fer provenant d'un moule dégradé devient une inclusion sombre et fragile dans ce qui était censé être un isolant de haute pureté. La presse n'a pas échoué — l'outillage a simplement été oublié.
Le Romantisme de l'Ingénieur : Contrôler ce qui ne Crie Pas
La presse hydraulique de laboratoire n'est pas un marteau brut. C'est un instrument de persuasion, et ses paramètres sont le vocabulaire d'une conversation avec la matière.
Une presse utilisée à 50 MPa produit un corps cru avec une génétique différente de celle utilisée à 150 MPa. La première peut nécessiter une rampe de frittage plus lente pour compenser une densité de départ plus faible ; la seconde peut déjà être criblée de micro-laminations à moins que la vitesse de chargement n'ait été soigneusement choisie. Le choix n'est pas seulement technique — il est presque philosophique. Vous décidez de la quantité de contrainte à stocker à l'intérieur d'un objet qui sera bientôt soumis à 1600°C.
Les ingénieurs les plus compétents abordent le compactage comme un horloger aborde un spiral. Ils contrôlent :
- La vitesse de chargement : Assez lente pour laisser l'air s'échapper, assez rapide pour garder le cycle pratique.
- Le temps de maintien : Une pause à la pression maximale pour laisser les gradients de contrainte se relaxer.
- La lubrification : Un film mince sur la paroi de la matrice pour réduire le frottement et uniformiser les distributions de densité.
- Le matériau et la maintenance du moule : Acier trempé ou carbure de tungstène, inspectés et remplacés avant qu'ils ne deviennent des sources de contamination.
Ces variables ne s'annoncent pas lorsqu'elles sont mauvaises. Elles chuchotent. Et le coût de les ignorer n'apparaît que lorsque la pièce frittée est déjà de la ferraille.
| Variable de Compactage | Ce qu'elle Contrôle Silencieusement |
|---|---|
| Pression maximale | La densité à cru, la surface de contact particule à particule, et le point de départ du retrait de frittage. |
| Vitesse de chargement | L'évacuation de l'air et le risque de laminage ; une vitesse plus rapide n'est pas un signe de productivité mais de défauts potentiels. |
| Temps de maintien | La relaxation des contraintes et la redistribution du liant ; il guérit ce que la compression initiale a meurtri. |
| Lubrification de la matrice | L'uniformité de la densité ; une fine couche peut faire la différence entre une pièce plate et une pièce déformée. |
Construire le Pont entre la Poudre et la Performance
Une presse hydraulique de laboratoire est le lien critique entre les caractéristiques de la poudre brute et le comportement prévisible d'une céramique d'alumine finie. C'est le moment où les arrangements aléatoires de particules reçoivent une mémoire — une mémoire des gradients de pression, du frottement, de la brève pause qui les a laissés se stabiliser. Cette mémoire survit au frittage, façonnant la distribution des pores et des grains dans le produit final.
Sans contrôle précis à ce stade, vous n'ingénieriez pas un composant ; vous joueriez avec la thermodynamique. Et la maison gagne généralement.
Pour les installations développant des céramiques avancées — qu'il s'agisse de substrats à couches minces qui doivent rester plats au micron près, ou de joints résistants à l'usure qui doivent survivre à des milliers de cycles thermiques — la presse n'est pas juste un autre équipement. C'est l'endroit où la qualité est soit intégrée, soit définitivement exclue.
Le Compactage de Précision Requiert un Système, Pas Juste une Presse
Atteindre un corps cru parfait exige plus qu'un seul outil. Il nécessite un écosystème de préparation : des poudres correctement broyées à la taille, correctement mélangées, puis compactées avec un contrôle absolu. La presse se trouve au centre d'un flux de travail qui commence par le concassage et le broyage, passe par le calibrage et le mélange, et culmine avec la formation d'un corps prêt pour le four.
Nos systèmes de laboratoire sont conçus autour de toute cette réalité en amont. Nous fournissons des broyeurs planétaires à billes, des broyeurs à jets d'air et des broyeurs cryogéniques qui amènent votre matière première d'alumine à la distribution granulométrique idéale. Nous proposons des tamiseuses à haute précision et des mélangeurs de poudre qui garantissent l'homogénéité avant que la poudre ne touche la matrice. Et au cœur du processus, notre gamme de presses hydrauliques — des presses de laboratoire standard et presses à pastilles pour XRF aux presses isostatiques à froid et à chaud (CIP/WIP), presses à chaud et presses à chaud sous vide — délivre la force contrôlée et reproductible qui transforme la poudre en un corps cru fiable.
Chaque presse est conçue pour relever les défis cachés : des cadres rigides résistant à la flexion, une distribution de pression constante minimisant les gradients de densité, et une compatibilité avec un outillage trempé qui résiste aux céramiques abrasives. Lorsque votre application exige une pièce qui ne peut pas se permettre d'échouer, la chaîne de préparation ne peut pas être une réflexion après coup.
Pour explorer comment notre équipement de préparation de laboratoire à spectre complet peut affiner tout votre processus de compactage, Contactez Nos Experts dès aujourd'hui.
Liens rapides
Produits suggérés
Presse à comprimés monobroche de 6 tonnes, équipement de compression de poudres et granulés pour laboratoire, machine de formage de comprimés Presse à comprimés à un poinçon de 5 tonnes pour laboratoire et petites séries Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoire Presse à comprimés monobroche de 6 tonnes à fréquence variable Broyeur de laboratoire petit et haute vitesse pour la préparation d'échantillons de matériaux secsPour aller plus loin
Les couches qui ne restent pas planes : Pourquoi neuf feuilles de céramique nécessitent une presse de laboratoire qui raisonne à l’échelle du micron De la poussière aux données : comment les presses de laboratoire de précision forgent la vérité dans l’analyse minérale La Fracture Cachée : Pourquoi les tiges d’alimentation céramiques échouent avant la première fusion L'Architecte Invisible de la Poudre : Comment un Seul Additif Sauve les Métaux Ductiles d'Eux-Mêmes La Fissure dans le Creuset : Une Approche Systémique pour des Cibles de Ferrite de Bismuth Parfaites et la Physique Cachée du Compactage de Poudre
PowderPreparation
Last updated on May 14, 2026
Produits associés

Presse à comprimés monobroche de 6 tonnes, équipement de compression de poudres et granulés pour laboratoire, machine de formage de comprimés
Presse à comprimés à un poinçon de 5 tonnes pour laboratoire et petites séries

Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoire
Presse à comprimés monobroche de 6 tonnes à fréquence variable
Broyeur de laboratoire petit et haute vitesse pour la préparation d'échantillons de matériaux secs
Broyeur à double cylindre de laboratoire pour matériaux de dureté moyenne, charbon et préparation d'échantillons de minerai
Broyeur à mâchoires de paillasse de laboratoire pour matériaux durs et fragiles, réduction primaire de taille et préparation d'échantillons
Broyeur à mâchoires de laboratoire à surélévation personnalisée pour la préparation précise d'échantillons en science des matériaux
Concasseur à mâchoires de laboratoire 150x250mm pour le concassage de matériaux de dureté moyenne et la préparation d'échantillons
Petit broyeur vertical haute vitesse pour la préparation d'échantillons de laboratoire
Concasseur à mâchoires horizontal - Équipement de préparation d'échantillons pour le concassage de matériaux mi-durs en laboratoire
Concasseur à mâchoires de laboratoire étanche et écologique pour la préparation d'échantillons
Concasseur à double rouleau de laboratoire personnalisé surélevé pour le concassage de charbon, minerai et roche
Alimentateur vibrant automatique de poudre pour le traitement de matériaux en laboratoire Alimentateur à trémie vibrant de précision pour la manutention de matériaux granulaires et en poudre Alimentateur à plateau vibrant de qualité industrielle pour la p
Concasseur à Double Rouleau Scellé de Laboratoire pour la Préparation d'Échantillons de Charbon, Minerai, Roche et Matériaux de Dureté Moyenne
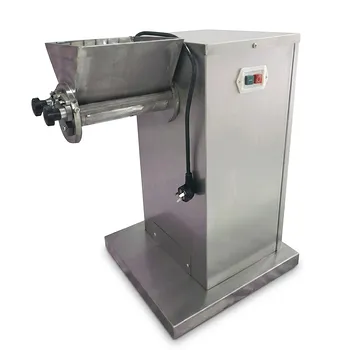
P Petit granulateur oscillant de laboratoire pour le traitement de granulation humide et sèche
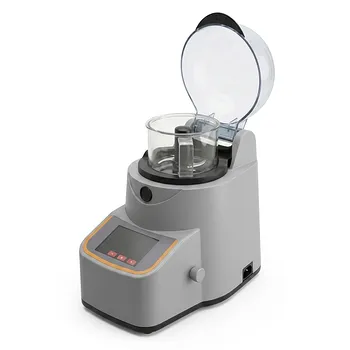
Broyeur à couteaux industriel pour la préparation d'échantillons alimentaires et biologiques, homogénéisateur de laboratoire à haute vitesse
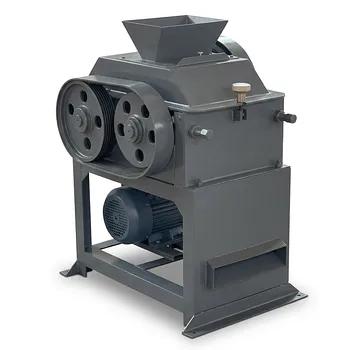
Broyeur à double cylindre hermétique de laboratoire pour la préparation d'échantillons de charbon, minerais et minéraux
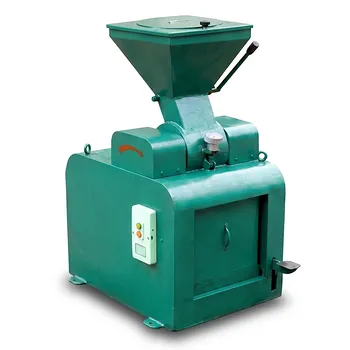
Broyeurs à marteaux scellés de laboratoire pour la préparation d'échantillons de charbon et le concassage de matériaux de résistance moyenne