Le micron et le mégapascal : Comment une presse hydraulique de laboratoire ancre la vérité dans l'adhérence des revêtements
Sep 22, 2026
La vie secrète de l'éprouvette
Tout le monde fixe son regard sur la machine d'essai universelle. La cellule de charge étincelante. La vitesse de la traverse. Le graphique en temps réel qui grimpe vers la rupture.
Pendant ce temps, la variable la plus dangereuse reste inaperçue sur un établi à trente mètres de là. Un bloc de chargement en acier. Une éprouvette revêtue. Un flacon compte-gouttes d'adhésif.
J'ai vu des laboratoires s'obséder sur les paramètres des essais de traction tout en ignorant l'étape d'assemblage de cinq minutes qui détermine si toutes ces données ont une quelconque importance. Ce n'est pas de la paresse. C'est un angle mort très humain. Nous faisons confiance à ce que nous pouvons mesurer, et nous mesurons la force magnifiquement bien. Nous ne mesurons pas l'épaisseur d'une ligne de colle. Et ainsi, nous manquons toute l'histoire.
L'ASTM C633 est la norme pour tester la résistance de l'adhérence des revêtements par projection thermique. La procédure semble simple : coller une éprouvette revêtue à un bloc de chargement, la tirer pour la séparer, enregistrer la charge de rupture. Mais la norme cache une vérité brutale dans ses petits caractères. La liaison adhésive doit être uniforme, sans vide, et précisément alignée. Si elle ne l'est pas, le chiffre sur l'écran ne décrit pas le revêtement. Il décrit votre erreur d'assemblage.
Une presse hydraulique de laboratoire ne se contente pas de pousser deux pièces l'une contre l'autre. Elle protège la signification de chaque mégapascal que vous enregistrerez plus tard.
Pourquoi l'adhésif n'est pas de la colle
L'adhésif est un fluide qui veut devenir un solide. Durant cette transition, il est vulnérable. Il peut s'accumuler de manière inégale. Il peut piéger de l'air. Il peut polymériser à des vitesses différentes à travers l'interface parce qu'un côté du montage est légèrement plus chaud que l'autre.
La couche d'adhésif devient le maillon le plus faible — non pas parce que la chimie est mauvaise, mais parce que la physique l'a transformé en une loterie.
Une presse hydraulique prend le contrôle de cette physique. Elle applique une force précise et programmable qui comprime l'adhésif jusqu'à une épaisseur de film définie. Pas « serré à la main ». Pas « serré jusqu'à ce que ça semble bon ». Un chiffre. Répétable. Documentable.
Lorsque cette force est constante sur chaque éprouvette, l'adhésif cesse d'être une variable. Il devient une infrastructure.
La pression comme outil chirurgical
Créer une interface uniforme
Imaginez une liaison adhésive sous un microscope. Sans pression, l'épaisseur de la couche peut varier de 20 microns sur un bord à 80 microns sur un autre. Sous une charge de traction, cette excentricité introduit des moments de flexion. Le champ de contrainte n'est plus une traction pure. L'éprouvette rompt prématurément. Le revêtement est blâmé.
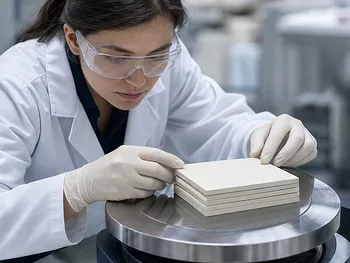
Une presse hydraulique avec une jauge numérique vous permet d'appliquer la force exacte spécifiée par l'ASTM C633. Le film adhésif atteint une épaisseur microscopique uniforme. Les lignes de force traversent l'interface en ligne droite. L'essai de traction mesure ce qu'il est censé mesurer.
Chasser l'invisible
Les bulles d'air sont les farfadets des tests d'adhérence. Elles sont invisibles à l'œil nu — peut-être 50 microns de diamètre — mais ce sont des concentrateurs de contraintes. Dans un test de revêtement à haute résistance, la contrainte au bord d'un vide peut être trois fois la contrainte moyenne. La rupture s'amorce là.
La capacité de force élevée d'une presse chasse ces bulles avant que l'adhésif ne polymérise. Le résultat est une liaison entièrement dense. Aucun site caché d'amorçage de fissures. Aucune valeur aberrante mystérieusement basse dans votre jeu de données.
Le piège géométrique
Un bloc de chargement et une éprouvette sont deux surfaces planes qui doivent rester parfaitement parallèles. Si elles s'inclinent ne serait-ce que d'une fraction de degré, la traction devient un pelage. La résistance au pelage n'est pas la résistance à la traction. Vous effectuez maintenant un test différent.
Les plateaux d'une presse hydraulique imposent un alignement plat et parallèle. La machine ne se soucie pas de savoir si l'opérateur est fatigué ou pressé. Elle contraint physiquement l'assemblage afin que chaque éprouvette d'un lot partage la même géométrie. C'est le genre de standardisation qui sépare les données publiables de la confusion interne.
La variable thermique que nous oublions
De nombreux adhésifs à haute résistance nécessitent de la chaleur pour polymériser. Vous placez donc l'assemblage dans un four, et vous attendez. Mais les fours n'appliquent pas de pression. L'adhésif peut se dilater, dégazer ou développer des contraintes résiduelles lors de son refroidissement.
Une presse avec plateaux chauffants résout ce problème. La pression et la température travaillent ensemble, maintenant l'épaisseur du film constante pendant que l'adhésif polymérise sous une chaleur contrôlée. Le résultat est une liaison avec une contrainte interne plus faible et une intégrité structurelle plus élevée.
Si votre protocole exige une rotation rapide, le contrôle de cycle programmable vous permet de prérégler tout le profil pression-température et de vous en aller. Un seul bouton. Aucune variabilité entre les équipes.
Comment choisir une presse pour les tests de résistance d'adhérence
Toutes les presses hydrauliques ne sont pas conçues pour cette tâche. Voici comment adapter la machine à votre véritable priorité.
- Si la conformité à l'ASTM C633 est non négociable : Choisissez une presse avec une jauge de pression numérique et un réglage précis de la force. Vous devrez documenter la force exacte pour chaque éprouvette. Une presse de laboratoire standard avec un système hydraulique à contrôle fin vous offre cette traçabilité.
- Si vous effectuez un contrôle qualité à haut débit : Recherchez des cycles programmables, des plateaux chauffants et une capacité de refroidissement rapide. Cela réduit le temps de cycle sans sacrifier l'uniformité.
- Si vous développez de nouvelles formulations de revêtements : Vous avez besoin d'une presse capable également de gérer le compactage de poudre ou le pressage isostatique à froid pour vos matières premières, afin que toute la chaîne, de la poudre à la pastille de revêtement, partage le même standard de contrôle.
La presse n'est plus seulement un outil. Elle fait partie de votre système de mesure.
L'assemblage des éprouvettes comme système
| Rôle clé | Mécanisme technique | Résultat du test |
|---|---|---|
| Compression contrôlée | Épaisseur de film adhésif uniforme via une force précise | Élimine les charges excentriques et les moments de flexion |
| Élimination des vides | Haute pression expulse l'air piégé | La rupture se produit au niveau du revêtement, pas des défauts de l'adhésif |
| Alignement géométrique | Les plateaux parallèles contraignent la géométrie de l'assemblage | Contrainte de traction pure sans composantes de pelage |
| Gestion thermique | Les plateaux chauffants polymérisent l'adhésif sous pression constante | Contrainte interne réduite, flux de travail accélérés |
La machine derrière le résultat
Le testeur de traction le plus cher au monde ne peut pas sauver une éprouvette mal préparée. Mais une presse hydraulique correctement choisie construit l'intégrité des données à partir de zéro. Elle élimine les variables invisibles qui causent la dispersion, la confusion et les essais gaspillés.
C'est pourquoi nous concevons des solutions complètes de préparation d'échantillons pour les laboratoires de science des matériaux. Notre gamme de presses hydrauliques couvre tous les profils de demande : presse de laboratoire standard pour le travail de routine ASTM C633, presse isostatique à froid et à chaud pour le consolidation avancée des poudres et des pièces, presse à pastilles XRF pour l'analyse compositionnelle, et presse à chaud sous vide pour les matériaux sensibles à la température.
Mais une presse ne travaille pas seule. La poudre qui devient un revêtement commence son voyage dans un concasseur ou un broyeur à jet. La distribution granulométrique qui détermine la pulvérisabilité émerge d'un tamiseur vibrant. L'homogénéité d'un mélange provient d'un mélangeur de poudres conçu pour cette tâche. Lorsque chaque instrument de la chaîne est construit pour la précision, les données à la fin de cette chaîne sont des données que vous pouvez confiance.
Concevez votre protocole de test dès la première étape, pas la dernière.
Liens rapides
Produits suggérés
Presse à comprimés monobroche de 6 tonnes, équipement de compression de poudres et granulés pour laboratoire, machine de formage de comprimés Presse à comprimés à un poinçon de 5 tonnes pour laboratoire et petites séries Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoire Presse à comprimés monobroche de 6 tonnes à fréquence variable Émulsificateur de laboratoire à haut cisaillement pour le mélange et l'homogénéisationPour aller plus loin
De la poussière aux données : comment les presses de laboratoire de précision forgent la vérité dans l’analyse minérale Les couches qui ne restent pas planes : Pourquoi neuf feuilles de céramique nécessitent une presse de laboratoire qui raisonne à l’échelle du micron La Fracture Cachée : Pourquoi les tiges d’alimentation céramiques échouent avant la première fusion L'Architecte Invisible : Comment la Psychologie du Compactage Détermine le Destin de Votre Céramique LSM L'Architecte Invisible de la Poudre : Comment un Seul Additif Sauve les Métaux Ductiles d'Eux-Mêmes
PowderPreparation
Last updated on May 14, 2026
Produits associés

Presse à comprimés monobroche de 6 tonnes, équipement de compression de poudres et granulés pour laboratoire, machine de formage de comprimés

Presse à comprimés à un poinçon de 5 tonnes pour laboratoire et petites séries

Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoire

Presse à comprimés monobroche de 6 tonnes à fréquence variable
Émulsificateur de laboratoire à haut cisaillement pour le mélange et l'homogénéisation
Broyeur de laboratoire petit et haute vitesse pour la préparation d'échantillons de matériaux secs
P Petit granulateur oscillant de laboratoire pour le traitement de granulation humide et sèche
Broyeur à balancier de laboratoire à grande vitesse pour le broyage en poudre fine et la préparation d'échantillons