Le Pont Invisible : Comment la Pression Contrôlée Façonne l'Avenir du Brasage Céramique-Acier
Oct 15, 2026
Le Moment Avant le Four
Dans un laboratoire de matériaux silencieux, un technicien glisse une fine feuille d'argent-cuivre-titane entre une plaque de céramique d'alumine et un composant en acier inoxydable. L'empilement semble parfait à l'œil nu. Mais sous un microscope électronique à balayage, de légères ondulations et des gaps sub-millimétriques restent invisibles.
Ces espaces ne sont pas du vide. Ce sont des défaillances en attente de se produire.
Lorsque l'assemblage entre dans le four à vide à 850 degrés Celsius, le métal d'apport fond et cherche à s'écouler. Si le contact entre la céramique et l'acier est inférieur à l'intimité, l'action capillaire s'épuise, la conduction thermique devient inégale et la diffusion atomique stagne.
Le résultat ? Un « joint affamé ». Une liaison qui semble complète mais se fracture sous une charge mécanique modeste.
Ce n'est pas un problème de matériaux. C'est un problème de pression. Et il est résolu bien avant que la porte du four ne se ferme.
Pourquoi des Microns de Pression Définissent la Qualité du Brasage
Les presses hydrauliques et les dispositifs de précision servent de fondation mécanique pour l'assemblage de la céramique et de l'acier. Leur rôle est de créer un état d'intimité sans écart entre deux matériaux qui n'ont aucune envie naturelle de se toucher.
Alignement et Réduction des Espaces
Les dispositifs verrouillent la relation spatiale entre le substrat céramique, la feuille d'apport et l'acier. Comme ces matériaux se dilatent à des vitesses drastiquement différentes pendant le chauffage, tout désalignement avant le four devient un défaut permanent après.
Une presse hydraulique applique une pression d'assemblage contrôlée pour « asseoir » les composants ensemble. Elle aplatit les ondulations microscopiques. Elle pousse la feuille d'apport dans la texture de surface de la céramique. Le but n'est pas la force brute — c'est la conformité.
Thermique et Diffusion Atomique
La chaleur doit s'écouler uniformément à travers l'assemblage pour atteindre le point de fusion du métal d'apport. Un espace physique de même quelques microns agit comme un isolant thermique. Il retarde la fusion localement et crée des gradients de contrainte.
Un contact mécanique étroit construit un chemin thermique à haute densité. Il transforme l'assemblage en un seul corps thermodynamique.
Ensuite vient la diffusion atomique. Le métal d'apport doit migrer à la fois dans la couche d'oxyde céramique et le réseau d'acier. Le contact pressé raccourcit la distance de diffusion et assure une seam de liaison continue. Le joint devient métallurgiquement sain, pas seulement en contact mécanique.
L'Histoire : Comment Naissent les Composants Céramiques
La qualité du brasage ne se décide pas seulement au moment de l'assemblage. Elle commence bien plus tôt — sous forme de poudre.
Du Grain Libre à la Structure Prévisible
Avant qu'une pièce céramique puisse être brasée, elle doit survivre au frittage à des températures qui liquéfieraient l'acier. Cette survie dépend de la densité et de la population de défauts verrouillés dans le « corps brut » lors du compactage.
Les presses hydrauliques — et surtout les presses isostatiques à froid (CIP) — appliquent une pression uniforme de toutes les directions pour compacter les poudres d'oxyde. Cela efface les gradients de densité internes. Il écrase les pores irréguliers avant qu'ils ne puissent évoluer en défauts critiques lors du traitement à haute température.
Nos broyeurs à billes planétaires réduisent d'abord les poudres brutes à des tailles de particules fines et uniformes. Le tamisage par jet d'air classe ensuite la poudre pour éliminer les grains surdimensionnés qui agiraient comme concentrateurs de contrainte. Enfin, les presse CIP ou presses de laboratoire uniaxiales compactent la poudre en corps bruts avec une épaisseur de paroi et une structure interne cohérentes.
Sans cette chaîne d'événements de pression, la céramique post-frittage abritera des micro-fissures sous-cutanées. Le brasage les exposera.
La Pression comme Détective de Qualité
Les presses hydrauliques servent également d'instruments de test. Un spécimen céramique peut être chargé sous une compression précise jusqu'à la fracture. La pression à laquelle il échoue révèle sa véritable capacité de charge.
Ce n'est pas destructif pour le plaisir. C'est une vérification. Il répond à la question : Cette formulation céramique survivra-t-elle aux pinces mécaniques, aux chocs thermiques et aux charges de service pour lesquels elle est conçue ?
Nos presse de laboratoire standard font double office de stations de test en compression, donnant aux ingénieurs un retour direct sur la qualité des matériaux avant le début du brasage.
Les Trois Pièges que la Pression Doit Naviguer
Appliquer une pression sur une céramique fragile est un acte délicat. Trois risques dominent.
1. Fracture Fragile par Charge Ponctuelle
Les céramiques ne peuvent pas redistribuer la contrainte comme les métaux. Si le plateau d'une presse n'est pas parfaitement plat ou si l'alignement est faux, la charge se concentre sur un seul point élevé. Des micro-fissures s'initient et se propagent instantanément.
L'outillage rectifié de précision et la livraison de force uniforme sont non négociables. Nos presse hydrauliques intègrent des profils de pression réglables et des surfaces de pressage parallèles pour protéger l'intégrité céramique.
2. Désaccord de Dilatation Thermique
L'acier se dilate plus que la céramique pendant le cycle de brasage. Si le dispositif est trop rigide, il contraint cette différence, créant une contrainte interne. La liaison se casse soit pendant le chauffage, soit porte une contrainte résiduelle en service.
Les dispositifs doivent être conçus avec une conformité calculée, en utilisant des matériaux qui correspondent au CTE du composant ou en incorporant des éléments à ressort. C'est un défi de conception résolu avant que la presse ne bouge.
3. Pression Incohérente sur les Grandes Surfaces
Lors du brasage de grandes plaques, la pression appliquée à quelques points crée des gradients de contrainte. La jointure devient non uniforme : trop fine ici, trop large là.
Les principes du pressage isostatique résolvent cela. Les presse isostatiques à froid (CIP) et les presse isostatiques chaudes (WIP) appliquent une pression fluidique uniformément sur toute la surface du composant, assurant que chaque millimètre carré de la ligne de liaison reçoive une compression identique.
Choisir la Bonne Stratégie de Pression
Chaque assemblage céramique-métal brasé a une priorité différente. La stratégie de pression doit correspondre.
| Si votre objectif principal est… | L'équipement critique | Ce qu'il assure |
|---|---|---|
| La résistance du joint et l'étanchéité | Presse de laboratoire hydraulique de haute précision avec dispositifs à plateaux plats | Contact sans écart ; écoulement uniforme de l'apport ; pas de vides |
| La stabilité dimensionnelle et la qualité du corps brut | Presse isostatique à froid (CIP) ou systèmes de compactage uniaxial | Densité homogène ; défauts de frittage réduits |
| La préparation de poudre et le contrôle des particules | Broyeurs à billes planétaires, broyeurs à jet, tamis à jet d'air | Microstructure céramique reproductible ; pas de grains surdimensionnés |
| La vérification de la capacité du matériau | Presse de laboratoire utilisées en mode test de compression | Capacité de charge quantifiée avant le brasage |
| Assemblages multi-matériaux complexes | Presse à chaud sous vide | Chaleur et pression simultanées pour le brasage réactif |
Ce ne sont pas des processus séparés. C'est un continuum. La céramique qui entre dans le four de brasage a déjà été façonnée par la pression à plusieurs étapes — le broyage, la consolidation de la poudre, le frittage et l'alignement final de l'assemblage.
Le Pont Invisible dans Votre Flux de Travail
Pensez à un joint brasé comme un pont entre deux matériaux qui n'étaient jamais destinés à se rencontrer. L'alliage d'apport est l'arche visible. Mais la fondation en dessous — le contact au niveau micron, la densité sans gradient, le défaut éliminé — est construite par une pression mécanique contrôlée.
Cette fondation est invisible dans le produit fini. Mais son absence s'annoncera par chaque fracture prématurée, chaque chemin de fuite, chaque défaillance sur terrain inexpliquée.
Nous fournissons des solutions complètes de préparation d'échantillons de laboratoire qui rendent cette fondation solide. Des broyeurs cryogéniques à l'azote liquide pour les poudres sensibles à la température aux presse à chaud sous vide qui combinent la chaleur de liaison avec une force précise, nos équipements assurent que vos assemblages céramique-acier répondent aux normes les plus élevées — de la poudre à la performance.
La distance technique entre un joint défaillant et un joint fiable n'est souvent que de quelques microns de pression uniforme. Nous vous aidons à conquérir ces microns.
Liens rapides
Produits suggérés
Presse à comprimés rotative ordinaire pour les industries pharmaceutique, chimique, alimentaire et électronique Dispersseur Hydraulique à Double Arbre pour le Mélange et la Dispersion de Liquides à Haute Viscosité Presse à comprimés rotative à 9 poinçons améliorée pour le compactage de poudre Presse à comprimés monobroche de 6 tonnes à fréquence variable Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoirePour aller plus loin
L'Architecte Invisible : Comment la Psychologie du Compactage Détermine le Destin de Votre Céramique LSM Les fissures que l’on ne voit pas : comment les erreurs de pressage sabotent les céramiques auto-renforcées de Beta-Si3N4 Le point de rupture : ce qu'une presse hydraulique révèle sur le béton — et nos propres préjugés La Vérité des 15 Tonnes : Pourquoi votre analyse élémentaire n'est aussi bonne que votre pastille Le moment de vérité dans les composites solides autolubrifiants : pourquoi votre presse hydraulique décide de tout
PowderPreparation
Last updated on May 14, 2026
Produits associés
Presse à comprimés rotative ordinaire pour les industries pharmaceutique, chimique, alimentaire et électronique
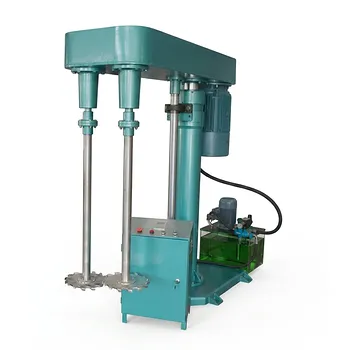
Dispersseur Hydraulique à Double Arbre pour le Mélange et la Dispersion de Liquides à Haute Viscosité
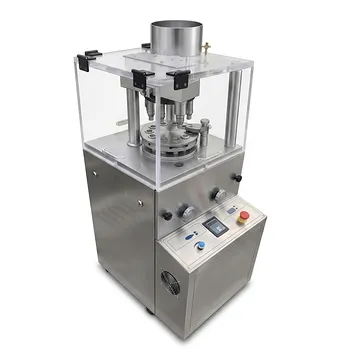
Presse à comprimés rotative à 9 poinçons améliorée pour le compactage de poudre

Presse à comprimés monobroche de 6 tonnes à fréquence variable

Presse à comprimés manuelle avec manomètre à double échelle pour la préparation d'échantillons pharmaceutiques, alimentaires, chimiques et de laboratoire

Presse à comprimés monobroche de 6 tonnes, équipement de compression de poudres et granulés pour laboratoire, machine de formage de comprimés