La décision des 200 microns : pourquoi la force des géopolymères commence avec un tamis
Sep 16, 2026
La fissure n'est pas apparue pendant le chargement.
Elle était déjà là, invisible, née dans le bol de mélange.
Dans un coin d'un laboratoire de matériaux, un chercheur fixait deux éprouvettes de géopolymère. Même source d'halloysite. Même additif de TiO₂. Même cycle de calcination. Pourtant, un cylindre s'est effrité à 32 MPa tandis que son jumeau tenait au-delà de 58 MPa. La différence, allait-il s'avérer, n'était pas chimique. Elle était géométrique – une poignée de particules à peine assez grosses pour être senties entre les doigts. Plus précisément, tout ce qui dépassait 200 microns.
C'est le seuil où l'art devient infrastructure. C'est là que l'argile brute, extraite de la terre, devient un précurseur conçu capable d'une géopolymérisation prévisible et à haute résistance. Et l'outil qui l'impose est d'une simplicité trompeuse : un tamis d'analyse de précision.
L'asymétrie cachée dans l'halloysite brute
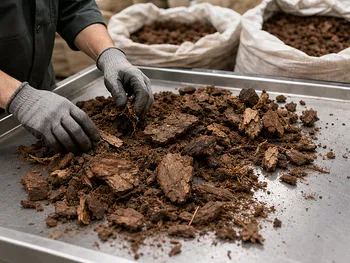
L'halloysite naturelle est un aluminosilicate riche en nanotubes au potentiel énorme pour les ciments durables et les céramiques imprimées en 3D. Mais la nature fonctionne dans le désordre. Un sac d'argile d'halloysite concassée contient un foisonnement de tailles de particules – des fines submicroniques aux agrégats de la taille de graviers. Enfouis dans cette distribution se trouvent des grains de quartz grossiers, des taches d'oxyde de fer et des agglomérats qui ne réagiront jamais complètement.
Lorsque vous ignorez cela, vous incorporez l'inconstance dans votre précurseur. Un lot pourrait couler magnifiquement ; le suivant pourrait avoir soif d'eau supplémentaire, perturbant le rapport eau/solide et laissant derrière lui une micro-porosité. Pire, ces particules surdimensionnées survivent à la calcination avec un cœur non réagi, devenant des concentrateurs de contraintes qui transforment un géopolymère monolithique en un puzzle d'interfaces faibles.
Un tamis de 200 microns est un scalpel. Il élimine les "et si" avant qu'ils ne durcissent en "pourquoi a-t-il échoué ?".
Décoder le seuil des 200 microns
Pourquoi 200 microns ?
Parce que c'est à peu près la frontière où deux mondes entrent en collision :
- Distance de diffusion : Une particule plus grande que 200 µm ne peut pas se déshydroxyler complètement en son centre pendant des temps de calcination pratiques. Vous obtenez une coquille de métahalloysite autour d'un reliquat d'argile brute – un défaut latent.
- Économie de surface spécifique : En dessous de 200 µm, la surface spécifique accélère la dissolution des ions dans l'activateur alcalin. La réactivité devient une fonction de la chimie de surface, pas seulement de la composition globale.
- Homogénéisation des contraintes : Dans la matrice finale, les particules agissent comme une charge d'agrégat. Les particules au-dessus de 200 µm créent des inadéquations de rigidité qui favorisent la propagation des fissures.
En bref : le tamisage à 200 µm ne fait pas que retirer les impuretés. Il synchronise l'histoire thermique, chimique et mécanique de chaque grain qui entre dans votre précurseur.
Histoire de deux particules
Imaginez deux grains qui commencent côte à côte dans un four.
- Grain A : 180 µm. La chaleur pénètre uniformément. En quelques minutes, la particule entière atteint la température de calcination. L'eau structurelle s'échappe uniformément, laissant une éponge de métahalloysite nanoporeuse prête à se dissoudre en solution alcaline.
- Grain B : 320 µm. Les 40 µm externes se transforment rapidement en métahalloysite. Mais l'intérieur reste frais et hydraté. Au moment où il rattrape, la coquille est sur-calcifiée – partiellement frittée et chimiquement lente. Dans le bain d'activateur, le Grain A commence à libérer du Si et de l'Al en quelques secondes. Le Grain B hésite. Il se dissout de manière inégale, créant un gradient chimique local qui se manifeste plus tard comme un vide interfacial.
Maintenant, multipliez le Grain B par des milliers. C'est un réseau dispersé de défauts que vous ne verrez jamais avant qu'il ne soit trop tard.
Le dilemme de la calcination
Le tamisage de précision transforme la calcination d'un pari en un processus.
Lorsque chaque particule est inférieure à 200 µm, vous pouvez programmer votre four pour un seul régime thermique. Plus besoin de deviner combien de temps de maintien supplémentaire ajouter pour la fraction plus grossière. Plus besoin de s'inquiéter que la surface spécifique du produit varie entre les lots. La métahalloysite émerge uniforme – un précurseur fiable qui se comporte de manière prévisible à l'étape suivante.
C'est le pouvoir discret de la standardisation. Ce n'est pas glamour, mais c'est la différence entre un matériau sur lequel vous pouvez publier un article et un que vous pouvez licencier à l'industrie.
Là où les additifs rencontrent la précision
Pour les géopolymères fonctionnalisés – ceux dopés au TiO₂ pour des propriétés photocatalytiques ou avec des nanotubes de carbone pour la conductivité – la barrière des 200 microns est encore plus critique. Les additifs recouvrent les surfaces. Une distribution étroite de la taille des particules signifie une distribution étroite des épaisseurs de revêtement. Le TiO₂ ne s'agglomère pas en îlots. Il se répand sur la surface disponible comme une monocouche, maximisant les sites catalytiques tout en minimisant la fraction massique.
Sans cette étape de tamisage, les fines particules de TiO₂ adhèrent préférentiellement aux fractions d'argile les plus fines, laissant les particules grossières nues. Vous obtenez un matériau en patchwork où la moitié de la surface est active et l'autre moitié est inerte. Le résultat : un tiers du taux de dégradation attendu pour un panneau purificateur d'air, ou une variabilité déroutante de la résistivité électrique.
L'impitoyable économie du tamisage
Morgan Housel aime nous rappeler que les résultats les plus spectaculaires proviennent de petites décisions peu glamour appliquées de manière cohérente. Le tamisage est exactement cela. C'est aussi là où les ambitions de laboratoire entrent souvent en collision avec la réalité pratique.
Deux défis dominent : le rendement et le colmatage.
- Rendement : Retirer strictement tout ce qui dépasse 200 µm peut gaspiller 15 à 30 % de votre produit broyé. Cette perte ressemble à de l'argent gaspillé – jusqu'à ce que vous évaluiez le coût d'un moule imprimé en 3D défaillant ou d'un panneau fissuré par fluage dans un test de vieillissement accéléré.
- Colmatage : Les fines particules obstruent la toile, réduisant le débit et, pire, laissant passer des particules surdimensionnées lorsque la pression augmente. Un tamiseur à jet d'air ou un système vibrant avec des impulsions d'amplitude intermittentes maintient les ouvertures dégagées et le point de coupure fiable.
Ignorer ces réalités transforme votre tamis en un générateur de nombres aléatoires. Les accepter en fait l'outil de contrôle qualité le plus fiable de votre flux de travail.
Le rôle du tamis à travers la chaîne de processus
| Étape du processus | Ce que le tamis de 200 µm impose | Conséquence pour le géopolymère |
|---|---|---|
| Pré-mélange | Retire les agrégats et impuretés | Garantit une distribution homogène des additifs et une uniformité de la pâte |
| Calcination | Standardise les chemins de diffusion thermique | Déshydroxylation prévisible et complète sans sur-frittage |
| Activation alcaline | Maximise la surface réactive | Dissolution plus rapide et plus complète des ions Si et Al |
| Façonnage / Impression 3D | Contrôle la distribution granulométrique | Rhéologie stable, faible demande en eau et fusion inter-couches |
Ce n'est pas un filtre à un seul point. C'est un levier de contrôle qui se propage à travers chaque étape suivante, limitant discrètement la variabilité qui tue la reproductibilité.
De la carrière à la qualité : un flux de travail complet
La décision des 200 microns ne se prend pas isolément. Elle commence au moment où l'halloysite brute entre dans le concasseur.
- Broyage primaire : Les concasseurs à mâchoires et à rouleaux réduisent les blocs de l'échelle du mètre à des fragments de l'échelle du centimètre, libérant l'argile de la gangue rocheuse dure.
- Broyage fin : Selon votre sensibilité à la chaleur ou à la contamination, les broyeurs planétaires à billes, les broyeurs à jet d'air ou même les broyeurs cryogéniques à l'azote liquide réduisent ces fragments en une poudre suffisamment fine pour approcher la cible des 200 µm. Les broyeurs à disques et à rotor gèrent les scénarios à haut débit, tandis que les broyeurs à billes et à sable atteignent le territoire submicronique pour les formulations de niche.
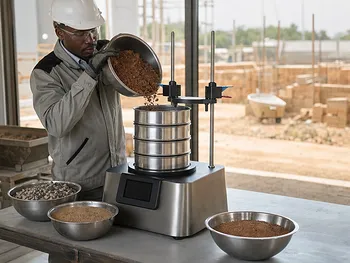
- Classification : C'est là que les tamiseurs vibrants et à jet d'air – équipés de tamis d'analyse certifiés – effectuent la coupure finale. La toile ne fait pas que trier ; elle audite votre circuit de broyage. Si les niveaux de surdimensionnés augmentent, vous ajustez le broyeur. Si le colmatage apparaît, vous modifiez l'amplitude. Le tamis devient un capteur en temps réel.
- Mélange et dégazage : Une fois la poudre passée, les mélangeurs de poudres et les mélangeurs antimousse l'homogénéisent avec les additifs, préparant une pâte avec exactement la bonne consistance.
- Consolidation : Lorsque vous êtes prêt à transformer le précurseur en pièce, toute une gamme de presses hydrauliques intervient. Les presses isostatiques froides et chaudes (CIP/WIP) densifient la poudre en ébauches complexes sans anisotropie. Les presses chaudes et les presses chaudes sous vide figent la microstructure finale, garantissant que le soin apporté à 200 microns se traduit directement en performance mécanique.
Cette chaîne intégrée – concasseurs, broyeurs, tamis, mélangeurs et presses – n'est pas une liste de souhaits. C'est la réalité pratique pour rendre la recherche sur les géopolymères reproductible et évolutive. Chaque instrument doit communiquer avec les autres, car un seul maillon faible brisera la discipline des 200 microns que vous avez travaillé à maintenir.
Pourquoi le tamis reste le héros improbable
À une époque de molécules conçues par IA et de lasers femtosecondes, une toile métallique tissée semble presque embarrassante. Mais le tamis possède un avantage psychologique particulier : il rend visible le risque invisible. Le tas de refus grossiers raconte une histoire. S'il grandit, votre broyeur dérive. S'il disparaît, votre broyage est au point. Cette boucle de rétroaction immédiate forme votre intuition et réduit l'écart entre l'opérateur et le résultat.
C'est une leçon d'humilité. La performance de votre géopolymère – la résistance d'un panneau de pont, la photoactivité d'une tuile mangeuse de smog – dépend moins de l'additif exotique et plus de la fiabilité ennuyeuse d'une ouverture de 200 microns.
Les matériaux conçus ne naissent pas d'ingrédients bruts ; ils sont sculptés par des contraintes. Le tamis est le gardien doux qui s'assure que chaque grain entrant dans la réaction porte le même passeport : taille, pureté, préparation. Sans lui, vous n'ingéniez pas un matériau. Vous jouez avec de la terre.
Pour construire un géopolymère qui défie les défauts au lieu de les cacher, votre flux de travail doit être aussi précis que votre vision. Contactez nos experts
Liens rapides
Produits suggérés
Tamiseur électromagnétique vibrant 3D pour micro-échantillons Broyeur à sable nano de production en série pour le broyage et la dispersion de nanomatériaux industriels Tamis vibrant rotatif en acier inoxydable, séparateur vibrant circulaire de haute précision, machine de classification de poudre industrielle, équipement de criblage multicouche Tamisoir à jet d'air de laboratoire pour analyse de granulométrie et désagglomération de poudres fines Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique PrécisePour aller plus loin
Le Tamis et l'Esprit : Pourquoi vos résultats d'analyse de sol dépendent du remplacement de la fatigue humaine par la constance technique La gravité silencieuse d'un mélange parfait : comment les tamis et les mélangeurs tridimensionnels garantissent la certitude dans la formulation de médicaments Le Chuchoteur de Particules : Comment un Tamiseur Vibrant Décode l'Écorce de Pin en un Matériau d'Ingénierie Prévisible La Géométrie Cachée de la Résistance : Pourquoi 20 MPa Commence Vraiment par un Tamis Le Mystère des 75 Microns : Comment le Modeste Tamon Décide si Votre Brique Devient un Mur ou Retourne à la Poussière
PowderPreparation
Last updated on May 14, 2026
Produits associés
Tamiseur électromagnétique vibrant 3D pour micro-échantillons
Broyeur à sable nano de production en série pour le broyage et la dispersion de nanomatériaux industriels
Tamis vibrant rotatif en acier inoxydable, séparateur vibrant circulaire de haute précision, machine de classification de poudre industrielle, équipement de criblage multicouche
Tamisoir à jet d'air de laboratoire pour analyse de granulométrie et désagglomération de poudres fines
Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique Précise
Tamis vibrant de laboratoire pour analyse précise de granulométrie et classification de poudres
Broyeur de laboratoire de bureau pour poudres ultra-fines, microniseur à haute vitesse
Tamis vibrant rotatif tridimensionnel
Broyeur à billes de laboratoire Nano de bureau broyeur à sable submicronique sans écran sans joint broyeur à poudre
Tamis vibrant tridimensionnel à sec
Broyeur Ultrafin à Jet Pulsé Refroidi par Eau
Broyeur de Micro-Échantillons Solides à Grande Vitesse pour Broyage en Petit Lot de Laboratoire
Broyeur de laboratoire compact à grande vitesse pour une préparation rapide d'échantillons
Tamiseur vibrant tridimensionnel humide à haute fréquence pour l'analyse granulométrique à sec et humide