La Question des 0,15 mm : Pourquoi le Tamisage est la Fondation Discrète d'un Mortier Léger Fiable
Oct 23, 2026
Deux Lots, Une Formule, et un Mystère
Le technicien de laboratoire fixait les deux résultats d'essai de compression. Même formulation de mélange. Même ciment. Même fournisseur de perlite expansée. Un échantillon a délivré la résistance thermique et la capacité portante ciblées. L'autre s'est effondré prématurément, son motif de rupture étant une carte de points faibles invisibles.
La différence n'était pas la chimie. C'était la géométrie.
Le granulat de perlite « identique » avait été tamisé sur deux tamiseurs différents avec deux protocoles de vibration différents. Un lot a préservé l'architecture fragile des grains. L'autre a discrètement écrasé une fraction des particules en poussière. Personne ne l'a remarqué jusqu'à ce que les données refusent de se répéter.
La plupart des défaillances des matériaux de construction ne s'annoncent pas dans le mélangeur. Elles commencent dans le tamis.
La Perlite n'est pas un Matériau. C'est une Distribution.
La perlite expansée ressemble à une poudre blanche homogène. Elle est tout sauf cela. Chaque grain est une mousse vitreuse remplie de cellules d'air microscopiques. Sa valeur isolante et sa coopération mécanique au sein de la matrice de mortier dépendent presque entièrement de la taille de ces grains et de la façon dont ils s'empilent.
Une poignée de perlite brute s'étend de particules de fines poussière à des granulés approchant 10 mm. Sans séparation, le mortier hérite de ce chaos. Les particules fines remplissent les espaces qui devraient rester vides pour l'isolation. Les particules surdimensionnées créent des gradients de densité locaux qui agissent comme des amorces de fissures. Le résultat est un matériau qui performe de manière fiable... en dessous des attentes.
Les tamis calibrés standard résolvent ce problème en donnant aux ingénieurs un langage pour la taille.
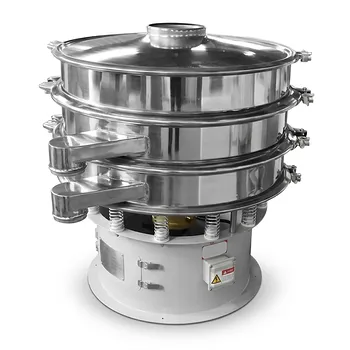
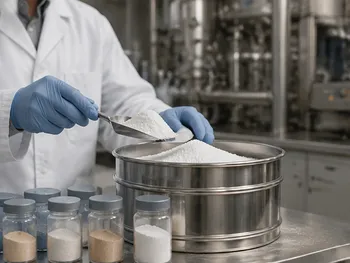
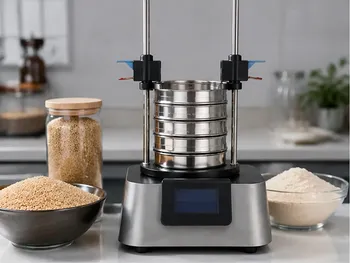
Une colonne de tamis — couvrant généralement des ouvertures de 0,15 mm à 9,50 mm — transforme le granulat en vrac en classes discrètes : fines, moyennes, grossières. Chaque fraction révèle un compromis différent entre résistance thermique et cohésion mécanique. La colonne de tamis ne mesure pas seulement ; elle décide de ce que le mortier deviendra.
La Courbe de Granulométrie : Une Carte de Porosité Contrôlée
Lorsque vous pesez ce qui reste sur chaque tamis, vous construisez une courbe de granulométrie. Cette courbe n'est pas de la bureaucratie. C'est l'image la plus honnête de l'architecture interne de votre granulat.
- Une courbe abrupte dominée par une plage de taille unique crée de nombreux vides inter-particulaires. C'est bon pour l'isolation thermique, car l'air immobile est un mauvais conducteur. Mais cela rend la matrice structurellement fragile.
- Une courbe plate et bien graduée minimise les vides. Les petites particules s'imbriquent entre les plus grandes, créant un squelette plus dense et plus solide. Mais cela sacrifie l'isolation car les poches d'air disparaissent.
- Une distribution bimodale peut offrir un compromis, mais seulement si les pics sont exactement là où vous en avez besoin.
La courbe de granulométrie vous indique à l'avance si le mortier se comportera comme un bouclier thermique ou une couche porteuse. Sans elle, vous n'êtes pas en train d'ingénierie. Vous êtes en train d'espérer.
Ce que les Nombres Signifient Réellement pour la Performance
| Fraction de Particules | Plage d'Ouvertures Typique | Rôle Principal dans le Mortier |
|---|---|---|
| Fines poussières (<0,5 mm) | Trop augmente la demande en pâte ; remplit les vides isolants | Souvent un sous-produit involontaire de l'attrition |
| Moyennes (1 mm – 3 mm) | Tamis 1,00 mm – 3,35 mm | Équilibre la porosité remplie d'air et la stabilité de la matrice — idéal pour l'isolation |
| Grossières (3 mm – 9,5 mm) | Tamis 3,35 mm – 9,50 mm | Améliore le volume léger mais risque une perte de résistance si non gradué |
| Surdimensionnées (>9,5 mm) | Rejetées pour le mortier standard | Crée des anomalies de densité locales et des fissures précoces |
Le tableau est simple. La discipline qu'il exige ne l'est pas.
Le Problème de l'Attrition : Comment le Tamisage peut vous Mentir
La perlite expansée est fragile. Ses parois cellulaires se brisent sous l'énergie mécanique. Lorsqu'un tamiseur vibratoire fonctionne trop longtemps ou avec une amplitude excessive, les grains entrent en collision et se fracturent. Ce phénomène — l'attrition des particules — génère une fine poussière qui n'était pas présente dans le granulat d'origine.
La poussière fausse la courbe de granulométrie vers l'extrémité fine. La densité apparente augmente. La demande en eau augmente. L'isolation thermique chute. L'ingénieur regarde des données de tamisage parfaites et conclut que le granulat est plus fin qu'il ne devrait l'être, sans réaliser que la mesure elle-même a créé le problème.
C'est un piège psychologique intégré aux tests des matériaux : nous faisons confiance au chiffre, mais nous oublions de demander si l'outil a modifié l'échantillon.
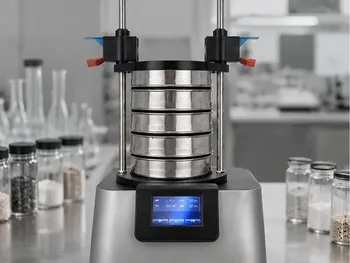
Un tamiseur vibratoire de haute précision doit être programmable. Des intervalles chronométrés, une oscillation verticale douce et la bonne amplitude réduisent l'attrition à un minimum contrôlé. Certains granulats nécessitent un tamisage par jet d'air, qui utilise une buse à fente rotative sous le tamis pour fluidiser les particules avec de l'air plutôt qu'un martèlement mécanique. Pour les matériaux fragiles, cela peut faire la différence entre la mesure de la vraie granulométrie et la mesure des dommages d'écrasement que vous venez d'infliger.
Colmatage du Tamis : Quand la Maille Décide d'Abandonner
Les fines particules de perlite adorent se loger dans les ouvertures de la maille. C'est le colmatage. Un tamis colmaté cesse de séparer ; il agite simplement la masse au-dessus de lui. Le résultat est une mesure artificiellement grossière car rien ne peut passer.
Les opérateurs répondent souvent en augmentant l'intensité de la vibration, ce qui n'accélère que l'attrition sur les tamis supérieurs. Le remède au colmatage n'est pas la force brute. C'est une combinaison de nettoyage des mailles, de traitement anti-statique et, dans de nombreux cas, un système à jet d'air qui nettoie continuellement les ouvertures pendant le tamisage.
Les contrôles d'étalonnage réguliers sont non négociables. Une maille étirée avec des ouvertures 10 % plus grandes que la valeur nominale décalera systématiquement toute votre courbe de granulométrie — et les performances de votre mortier — vers un résultat que vous ne pourrez pas expliquer.
La Psychologie Cachée du Contrôle des Granulats
Morgan Housel écrit souvent sur l'écart entre ce que disent les données et ce que nous voulons entendre. La granulométrie des granulats se situe right au milieu de cet écart.
Il est tentant de croire que la « taille moyenne des particules » suffit. Ce n'est pas le cas. La performance du mortier dépend de la distribution entière. Deux granulats avec des diamètres moyens identiques peuvent produire des propriétés de mortier radicalement différentes si l'un est étroitement gradué et l'autre s'étend sur trois décennies de taille.
Les tamis standard nous forcent à confronter l'image complète. Ils ne permettent pas la simplification confortable d'un nombre unique. C'est précisément pourquoi ils sont scientifiquement nécessaires et psychologiquement résistés.
Le laboratoire qui embrasse cet inconfort est celui qui produit des résultats reproductibles. Le laboratoire qui l'évite passe des mois à résoudre des incohérences qui n'ont rien à voir avec la chimie du ciment et tout à voir avec une dérive cachée des granulats.
Au-delà du Tamis : L'Écosystème Complet de Préparation des Échantillons
Le tamisage sépare le granulat. Mais la performance finale du mortier dépend de chaque étape qui vient avant et après.
La perlite brute doit être concassée ou broyée à des tailles gérables. Les matériaux supplémentaires comme les fumées de silice ou les cendres volantes nécessitent leur propre réduction de taille, exigeant souvent des technologies de broyage avancées : des broyeurs à billes planétaires pour l'alliage mécanique, des broyeurs à jet pour un broyage ultra-fin sans contamination, ou des broyeurs cryogéniques à azote liquide pour les additifs sensibles à la chaleur.
Une fois les composants correctement dimensionnés, ils doivent être mélangés uniformément. Un mélangeur de poudres conçu pour l'homogénéisation à faible cisaillement préserve la structure délicate de la perlite tout en s'assurant que le liant enrobe chaque grain. Les mélangeurs dégazeurs éliminent l'air piégé qui ajouterait autrement une porosité non contrôlée aux éprouvettes d'essai.
Viennent ensuite les échantillons d'essai eux-mêmes. Les presses hydrauliques — presses de laboratoire standard, presses à pastilles XRF, ou même presses isostatiques à froid et à chaud — compactent le mélange en éprouvettes normalisées. Si les conditions de pressage varient, la résistance mécanique mesurée variera aussi, peu importe la perfection de la granulométrie.
Une discontinuité n'importe où dans cette chaîne brise le lien entre la conception du matériau et la performance validée. Le tamis est le gardien analytique, mais il fonctionne mieux lorsqu'il fait partie d'un flux de travail de préparation entièrement intégré.
Le Roman de l'Ingénieur : La Répétabilité comme Rébellion Ultime
Il y a une beauté silencieuse à préparer une série d'échantillons de mortier où la seule variable est celle que vous avez choisi d'étudier. La granulométrie est cohérente. L'énergie de mélange est enregistrée. La pression de compactage est contrôlée. Les tamis sont étalonnés.
Lorsque les données reviennent propres et que le compromis thermo-mécanique se comporte exactement comme prévu par votre modèle, on ressent moins de la science et plus comme une conversation avec le matériau selon ses propres termes. Ce sentiment — d'avoir dompté un granulat chaotique, fragile et beau — est ce qui fait revenir les ingénieurs des matériaux au laboratoire.
Le tamisage de précision n'est pas glamour. Mais c'est la fondation sur laquelle cette conversation est construite.
Faire Fonctionner la Stratégie de Tamisage pour Votre Objectif
- Si l'isolation thermique est votre objectif principal : Concevez une courbe de granulométrie qui culmine entre 1 mm et 3 mm. Maintenez une distribution étroite pour maximiser les poches d'air statique. Utilisez un tamisage doux avec un contrôle strict du temps pour préserver l'intégrité des grains.
- Si une résistance mécanique élevée compte le plus : Visez une distribution bien graduée sur la plage de 0,15 mm à 5 mm pour minimiser les vides inter-particulaires. Éliminez rigoureusement tout ce qui dépasse 5 mm.
- Si la répétabilité expérimentale est la priorité absolue : Investissez dans des tamiseurs vibratoires programmables avec des réglages d'amplitude et de fréquence reproductibles. Étalonnez les tamis régulièrement. Documentez chaque paramètre de tamisage, car un secoussage non documenté est un dommage non documenté.
- Si vous formulez avec des additifs sensibles : Envisagez le tamisage par jet d'air pour éviter l'attrition et le colmatage lors du classement de granulats fragiles.
Le Laboratoire qui Contrôle le Tamis Contrôle le Mortier
La performance du mortier léger est construite un coup de tamis à la fois. La différence entre un plâtre d'isolation thermique leader du marché et un médiocre remonte souvent à une courbe de granulométrie qui a été soit rigoureusement appliquée, soit supposée de manière désinvolte.
Nous fournissons des solutions complètes de préparation d'échantillons de laboratoire pour la science des matériaux, spécialisées dans le traitement des poudres et les équipements de compactage. Notre gamme comprend des concasseurs à mâchoires et à cylindres, des broyeurs cryogéniques à azote liquide, des broyeurs à billes planétaires, des broyeurs à jet, des broyeurs à disques et des broyeurs à rotors pour chaque défi de matière première. Pour le tamisage, nous proposons des tamiseurs vibratoires programmables et des tamiseurs à jet d'air avec des tamis et mailles d'essai certifiés. Les mélangeurs de poudres, les mélangeurs dégazeurs et un spectre complet de presses hydrauliques — des presses à pastilles XRF aux presses isostatiques à froid et à chaud et aux presses à chaud sous vide — garantissent que votre chaîne de préparation d'échantillons ne se rompt jamais entre le tamis et la mesure finale.
Lorsque votre courbe de granulométrie est fiable, votre modèle de matériau est fiable. Lorsque tout votre flux de travail de préparation est intégré selon un seul standard de précision, les données parlent enfin le langage du matériau — et non le bruit de l'outil.
Liens rapides
Produits suggérés
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide Tamiseur électromagnétique vibrant 3D pour micro-échantillons Agitateur de tamis de laboratoire vibrant en acier inoxydable Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique Précise Tamis vibrant tridimensionnel à secPour aller plus loin
L'économie cachée de la taille des particules : Pourquoi la variable la plus négligée de la science des matériaux contrôle tout L'Architecture Invisible de la Poudre : Comment un Tamiseur Vibratoire Détermine l'Avenir de Votre Pain à l'Amarante Le levier de la taille des particules : pourquoi l'étape la plus négligée dans la conception des catalyseurs détermine tout le reste Quand les Fusions du Verre Échouent, Ce n'était Jamais le Four : L'Économie Cachée de la Granulométrie du Sable La Marge du Quart de Millimètre : Pourquoi la Précision du Tamis Vibratoire Détermine la Rentabilité de la Pierre Reconstituée
PowderPreparation
Last updated on May 14, 2026
Produits associés
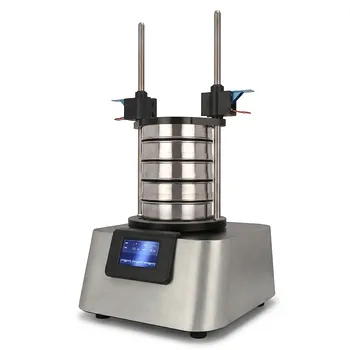
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide
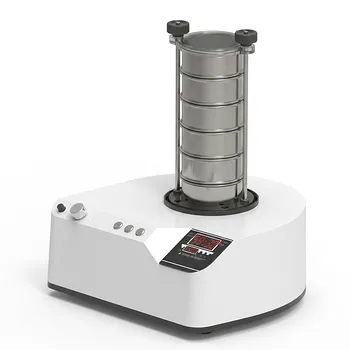
Tamiseur électromagnétique vibrant 3D pour micro-échantillons
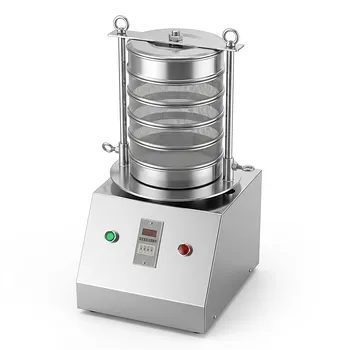
Agitateur de tamis de laboratoire vibrant en acier inoxydable
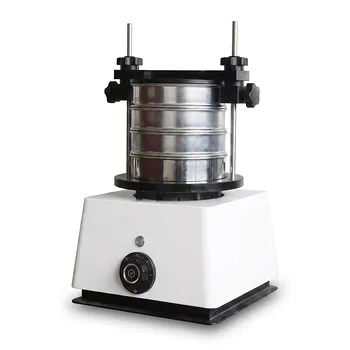
Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique Précise
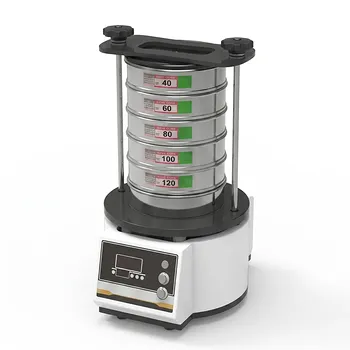
Tamis vibrant tridimensionnel à sec

Tamiseur vibrant 3D à sec robuste pour la séparation de particules
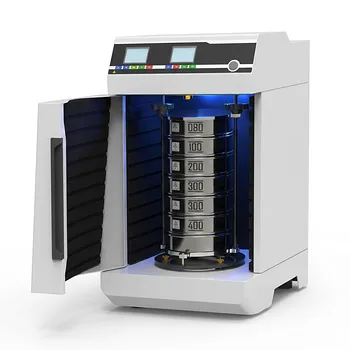
Tamis vibrant tridimensionnel de laboratoire pour l'analyse granulométrique
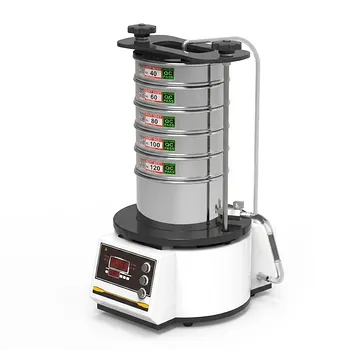
Tamiseur vibrant tridimensionnel humide à haute fréquence pour l'analyse granulométrique à sec et humide
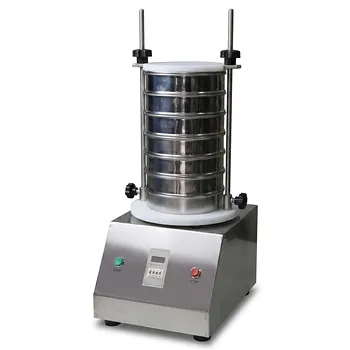
Tamis vibrant de laboratoire pour analyse précise de granulométrie et classification de poudres
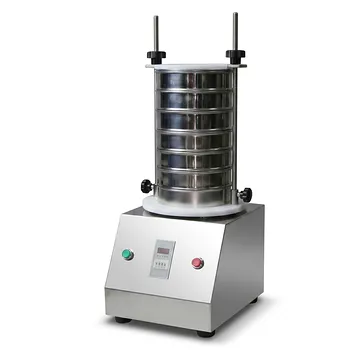
Tamis vibrant de laboratoire pour analyse granulométrique et classification de poudres
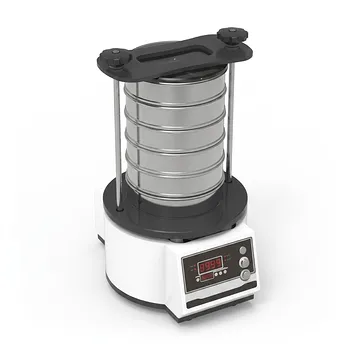
Tamiseur vibrant à tapotement pour l'analyse granulométrique par voie sèche et humide
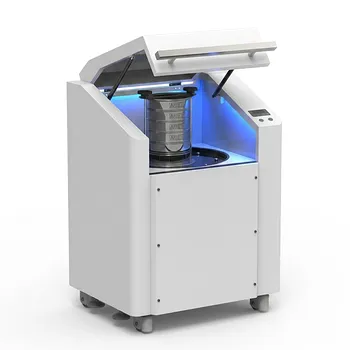
Tamis vibrant rotatif tridimensionnel à armoire à haute fréquence pour tamisage à sec et classification des particules
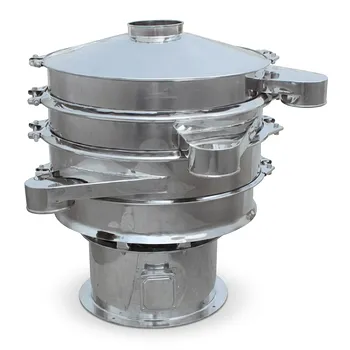
Tamis vibrant rotatif en acier inoxydable, séparateur vibrant circulaire de haute précision, machine de classification de poudre industrielle, équipement de criblage multicouche
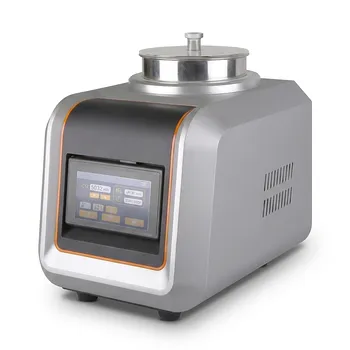
Tamisoir à jet d'air de laboratoire pour analyse de granulométrie et désagglomération de poudres fines