Quand les Fusions du Verre Échouent, Ce n'était Jamais le Four : L'Économie Cachée de la Granulométrie du Sable
Oct 01, 2026
Le Goulot d'Étranglement n'est Jamais le Goulot d'Étranglement
Dans le monde à haut risque de la science des matériaux, nous avons tendance à vénérer la flamme. Nous sommes obsédés par la température de la fusion du verre, la pression de la presse ou la chimie du ciment. Nous supposons que la magie opère au point de transformation.
C'est rarement le cas. La vérité est généralement cachée en amont, déguisée en tas de sable blanc.
Un four à verre ne fabrique pas vraiment du verre. Il fabrique des défauts. La clarté d'un pare-brise est essentiellement déterminée bien avant que la matière première n'atteigne le four. Elle est déterminée par une ligne de démarcation — un intervalle spécifique de taille de grains — qui sépare un produit rentable d'une mise au rebut brisée.
L'outil qui fait respecter cette frontière n'est pas glamour. C'est une tamiseuse vibratoire. Et négliger son application rigoureuse est l'une des erreurs les plus coûteuses qu'un ingénieur de production puisse commettre.
Le Sale Secret du Tamisage Manuel
Il y a un confort tranquille dans les vieilles méthodes. Pendant des décennies, le contrôle qualité reposait sur un technicien, une pile de tamis et un mouvement du poignet. Cela ressemble à de la science, mais cela fonctionne comme une performance artistique.
Le problème est biologique. Un bras humain délivre une énergie chaotique, basse fréquence et bidimensionnelle. Il se fatigue. À mesure que la fatigue de l'opérateur s'installe, le mouvement se dégrade. Les particules arrêtent de rebondir et commencent à dormir sur le tamis.
Ce n'est pas simplement une erreur de mesure. C'est un biais systématique vers la sous-estimation des fines.
L'Illusion du Pontage
Sous un mouvement manuel, les particules de taille proche se coincent dans les ouvertures du tamis. Elles ne passent pas à travers ; elles forment un pont statique. Le technicien enregistre une fausse lecture de "refus". Cette impureté de taille excessive ne disparaît pas pour autant. Elle est expédiée à votre client et crée un défaut dans la fusion du verre.
Le tamisage manuel échange la vérité physique contre une estimation approximative. À une époque de tolérances serrées, agir sur une estimation est un investissement spéculatif. Il est guidé par la psychologie, pas par la physique.
Le Mouvement Ingénierisé : Comment Pense un Tamiseur
Une tamiseuse vibratoire remplace la variabilité humaine par une logique physique brutale et standardisée. Elle fait exactement ce qu'un humain ne peut pas : elle délivre une énergie continue, haute fréquence, tridimensionnelle.
Pensez à la particule sur le tamis. Elle ne fait pas que vibrer de haut en bas. Elle subit une série rapide de micro-rebonds, tournant dans trois dimensions. Ce mouvement est conçu pour présenter chaque particule à une ouverture sous de multiples orientations pendant la durée du test.
Le résultat est un verdict granulométrique, pas une estimation.
La Probabilité de Passage
Le tamisage est fondamentalement un problème de probabilité. Une particule légèrement plus petite que l'ouverture ne passera que si elle frappe le tamis au bon angle. Un mouvement vibratoire tridimensionnel maximise le nombre d'essais par seconde. Il force statistiquement la particule à admettre sa vraie taille.
Cette standardisation est ce qui crée une base de données fiable. Sans elle, vous n'avez pas une courbe granulométrique ; vous avez juste un nombre aléatoire.
La Physique Économique de la Taille des Particules
Pourquoi cette précision est-elle importante pour les résultats financiers ? Parce que dans le traitement industriel, la taille des particules n'est pas seulement un paramètre ; c'est la rhéologie, la chimie et le coût.
Cas 1 : L'Intervalle du Verre
Pour le verre à haute transparence, la zone fonctionnelle n'est pas le "sable". C'est une bande passante spécifique, typiquement entre -0,5 mm et +0,125 mm. Tout ce qui est en dehors de cela est une menace.
- Grains surdimensionnés : Survivent à la fusion. Ils forment des "pierres" dans le verre, induisant des fissures de contrainte.
- Fines excessives : Se dissolvent trop rapidement. Elles altèrent la chimie locale de la fusion, créant des stries (distorsion optique).
Une tamiseuse vibratoire ne se contente pas de mesurer ; elle isole. Elle vous donne un pourcentage pour chaque fraction. Si la masse de la fraction +0,5 mm varie de 1 %, elle prédit un taux de défaut avant même que le lot ne voie le four. Vous ne faites pas que tamiser du sable ; vous achetez une police d'assurance sur votre rendement de lot.
Cas 2 : L'Énigme du Mortier
Dans les mortiers techniques, nous recherchons la densité d'empilement. L'objectif est de minimiser les vides entre les grains de sable afin de minimiser la pâte de ciment coûteuse nécessaire pour les remplir.
- Pour maximiser la densité, vous avez besoin d'un rapport spécifique de sable grossier, moyen et fin.
- Si une tamiseuse vibratoire révèle une déficience dans la fraction moyenne, votre mortier va flancher. Il va rétrécir en durcissant, ou mal s'écouler pendant l'application.
Le tamiseur calcule le module de finesse — un seul nombre représentant la grossièreté du mélange. Ajuster ce nombre sur la base d'un tamisage précis réduit la consommation de ciment, le principal facteur de coût du produit. Vous extrayez le filler le moins cher et le plus lourd en dépensant de l'argent pour une classification précise.
La Boucle de Rétroaction Qui Élimine le Gaspillage
La vraie puissance de la tamiseuse vibratoire émerge en ingénierie des procédés. Elle ferme la boucle entre la machine qui fabrique le sable et la machine qui l'utilise.
Prenons une boucle de recyclage. Le sable de fonderie est utilisé pour fabriquer des moules, puis est broyé et réutilisé. À chaque cycle, les grains de sable subissent un choc thermique. Ils s'agglomèrent ou se fracturent.
À mesure que le sable se dégrade, la distribution granulométrique évolue. Les fines augmentent. La perméabilité s'effondre. Vous ne pouvez pas voir ce changement à l'œil nu. Vous ne voyez que le défaut de moulage qui en résulte plus tard.
En appliquant un protocole de tamisage standardisé, vous surveillez le taux de poudre fine dans le temps. Vous suivez l'évolution des performances du sable. Cela vous permet de purger le pourcentage exact de sable dégradé et de le rafraîchir avec du sable neuf, stabilisant le procédé. L'alternative est une dérive aveugle vers une défaillance catastrophique du moule.
Les Faiblesses Connues : Une Vue de la Gestion des Risques
Aucun outil n'est parfait. Une tamiseuse vibratoire a une personnalité distincte, et ignorer ses faiblesses transforme la précision en bruit.
Le Piège du Colmatage des Tamis
C'est le "faux positif" du monde des surdimensionnés. Lorsque des particules de taille proche se logent étroitement dans le tamis, elles ferment effectivement cette ouverture. Les particules plus petites qui suivent ne peuvent pas passer malgré leur taille suffisante.
Les données suggèrent soudain un échantillon grossier, mais en réalité, le tamis est juste bouché. Les solutions incluent un décolmatage périodique par ultrasons ou des racleurs en caoutchouc, mais la défense principale est de reconnaître l'absurdité statistique d'un pic soudain de matériau surdimensionné sans changement de procédé.
L'Erreur de Stratification
La physique punit la hâte. Si vous surchargez le tamis supérieur, l'énergie vibratoire ne peut pas fluidifier le lit profond de sable. Les particules restent en masse inerte. Les petites particules restent stratifiées loin du tamis.
Vous secouez pendant 10 minutes, mais la teneur en poudre fine est faible. Non pas parce qu'elle n'est pas là, mais parce qu'elle n'a jamais eu la chance de se présenter aux trous.
Pour appliquer cela correctement à votre projet, vous devez aligner votre méthode avec votre objectif industriel spécifique :
- Pour la production de verre : Concentrez-vous impitoyablement sur l'isolement du rendement critique -0,5/+0,125 mm.
- Pour la chimie de la construction : Calibrez le tamiseur pour calculer le module de finesse pour une densité d'empilement maximale.
- Pour l'ingénierie des procédés : Utilisez les données de rendement des granulats acceptables pour affiner les vitesses de concassage ou d'agglomération en amont.
Du Sentiment Subjectif à la Physique Objective
Nous traitons souvent les matières premières comme des commodités. Le sable blanc est bon marché. Mais le sable blanc prévisible est un produit premium. Le chemin de la commodité au premium est pavé d'énergie mécanique standardisée.
La tamiseuse vibratoire n'est pas seulement un instrument de dimensionnement. C'est un traducteur. Elle transforme le sentiment subjectif d'un minéral brut en langage objectif de la physique industrielle. Elle vous dit la vérité sur votre matériau avant que le four, la presse ou le mélangeur n'exposent vos erreurs d'une manière bien plus coûteuse.
Pour les laboratoires cherchant à éliminer l'écart entre une taille estimée et un fait physique, l'intégration d'une tamiseuse vibratoire haute performance est l'étape fondatrice. Lorsqu'elle est associée à des tamis d'essai précis, des concasseurs et des systèmes de broyage — des concasseurs à mâchoires pour la réduction primaire aux broyeurs à jets pour le traitement ultrafin — vous assemblez un flux de travail où les données circulent sans interruption de la carrière au produit final. C'est l'infrastructure de la certitude.
Prêt à aller au-delà des estimations manuelles et à stabiliser votre distribution granulométrique ? Contactez Nos Experts
Liens rapides
Produits suggérés
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide Tamis vibrant tridimensionnel de laboratoire pour l'analyse granulométrique Agitateur de tamis de laboratoire vibrant en acier inoxydable Tamiseur vibrant 3D à sec robuste pour la séparation de particules Tamis vibrant tridimensionnel à secPour aller plus loin
L'économie cachée de la taille des particules : Pourquoi la variable la plus négligée de la science des matériaux contrôle tout L'Architecture Invisible de la Poudre : Comment un Tamiseur Vibratoire Détermine l'Avenir de Votre Pain à l'Amarante Le levier de la taille des particules : pourquoi l'étape la plus négligée dans la conception des catalyseurs détermine tout le reste La Marge du Quart de Millimètre : Pourquoi la Précision du Tamis Vibratoire Détermine la Rentabilité de la Pierre Reconstituée La géométrie cachée de votre café du matin : ce que la taille des particules révèle sur le contrôle et le chaos
PowderPreparation
Last updated on May 14, 2026
Produits associés
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide
Tamis vibrant tridimensionnel de laboratoire pour l'analyse granulométrique
Agitateur de tamis de laboratoire vibrant en acier inoxydable

Tamiseur vibrant 3D à sec robuste pour la séparation de particules
Tamis vibrant tridimensionnel à sec
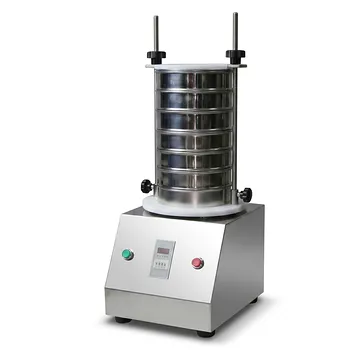
Tamis vibrant de laboratoire pour analyse granulométrique et classification de poudres
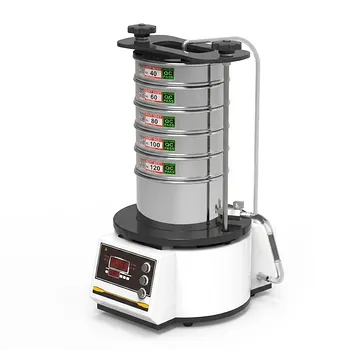
Tamiseur vibrant tridimensionnel humide à haute fréquence pour l'analyse granulométrique à sec et humide
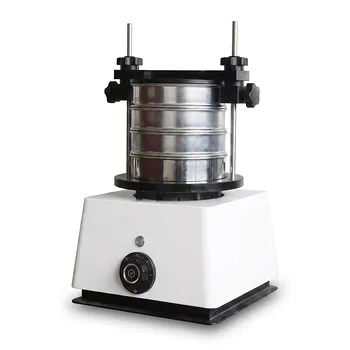
Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique Précise
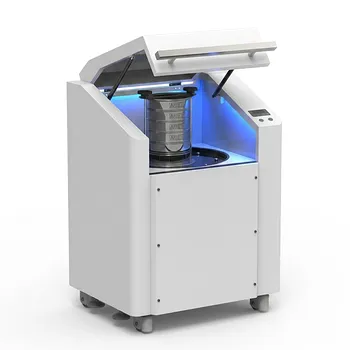
Tamis vibrant rotatif tridimensionnel à armoire à haute fréquence pour tamisage à sec et classification des particules
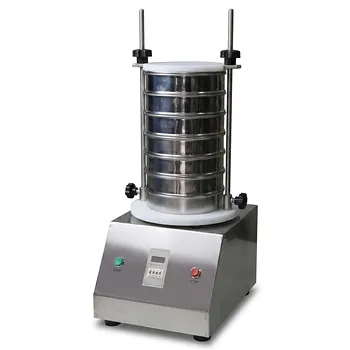
Tamis vibrant de laboratoire pour analyse précise de granulométrie et classification de poudres
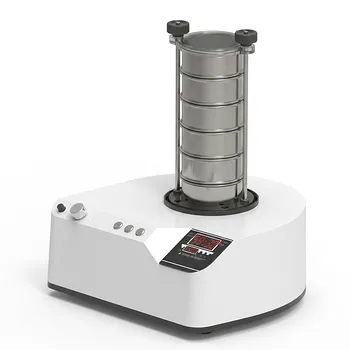
Tamiseur électromagnétique vibrant 3D pour micro-échantillons
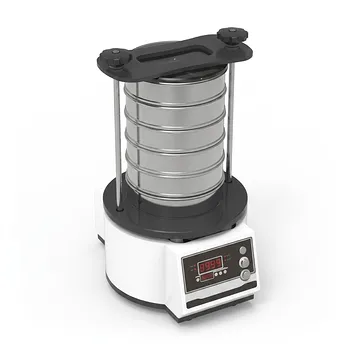
Tamiseur vibrant à tapotement pour l'analyse granulométrique par voie sèche et humide
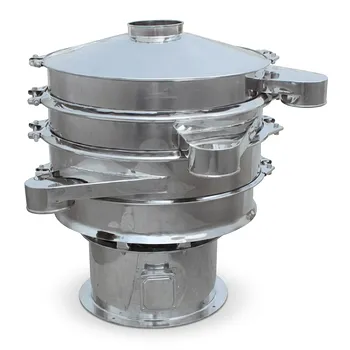
Tamis vibrant rotatif en acier inoxydable, séparateur vibrant circulaire de haute précision, machine de classification de poudre industrielle, équipement de criblage multicouche
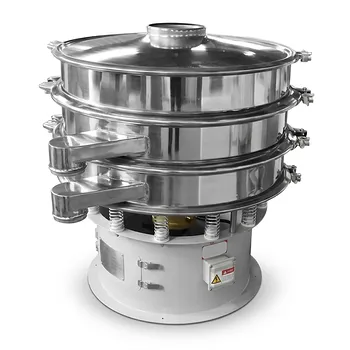
Tamis vibrant rotatif tridimensionnel
Petit broyeur vibrant ultrafin pour médecine traditionnelle chinoise
Alimentateur vibrant automatique de poudre pour le traitement de matériaux en laboratoire Alimentateur à trémie vibrant de précision pour la manutention de matériaux granulaires et en poudre Alimentateur à plateau vibrant de qualité industrielle pour la p
Broyeur vibratoire superfin pour le broyage de poudres ultrafines en laboratoire
Broyeur à disque vibrant pour le broyage fin rapide et la préparation d'échantillons à haut débit de matériaux durs et cassants