Le tamis qui construit des maisons : pourquoi un tamiseur vibrant sépare les bonnes briques des débris
Oct 08, 2026
L'architecture silencieuse de la terre
Nous considérons rarement la terre sous nos pieds comme un matériau de construction. Elle est simplement... là. Mais entre les mains d'un scientifique des matériaux, un morceau d'argile latérite rouge devient une microstructure complexe. C'est un squelette de grains, entouré de pores, qui attend d'être rempli ou relié.
Lorsque nous ajoutons de la poudre de verre résiduel à cette argile pour fabriquer des briques écologiques, nous cherchons à modifier ce squelette. Mais la vérité brute est la suivante : si la taille des particules n'est pas correcte, vous ne renforcez pas la structure. Vous mélangez simplement des composants géologiques qui se transformeront en poussière sous la pression.
La distribution granulométrique de vos matières premières n'est pas qu'un point de données sur un graphique de contrôle qualité. C'est le plan de la résistance finale de la brique. Et le gardien de ce plan est un tamiseur vibrant.
Le problème de l'espace vide
Pourquoi les briques échouent avant même d'être cuites
La défaillance d'une brique commence dans les "vides interstitiels" — les minuscules espaces entre les gros grains d'argile. Imaginez remplir un bocal avec des cailloux. Le bocal semble plein, mais en réalité, la plus grande partie de son volume est occupée par de l'air entre les pierres.
L'argile sans charges fines fonctionne de la même manière. Pour obtenir une brique dense et solide, vous avez besoin de "sable" pour remplir les espaces entre les "pierres", puis de "farine" pour remplir les espaces entre le "sable". Si vos particules d'additif sont trop grosses, elles se logent inutilement entre les grains d'argile, créant des points de concentration de contraintes plutôt que de les soulager.
L'eau circule dans les interstices
L'étanchéité ne dépend pas d'un revêtement chimique, c'est une question de physique. Si votre brique possède un réseau connecté de minuscules capillaires, l'eau s'y propagera par un processus appelé action capillaire. Le seul moyen d'arrêter ce phénomène est d'utiliser un tamiseur vibrant pour classer le matériau de charge — généralement de la poudre de verre — selon une finesse spécifique. Vous obtenez des particules si petites qu'elles bouchent physiquement ces tubes microscopiques, coupant le chemin de migration de l'eau avant même qu'il ne commence.
La norme 100 mesh : un seuil sans compromis
L'art du micro-chargement
Dans la fabrication de briques durables, l'objectif est souvent d'atteindre la plage 100 à 200 mesh (soit environ 150 à 75 microns). Pourquoi cette plage spécifique ?
Une particule grossière — disons 50 mesh — agit comme un rocher dans la matrice d'argile. Elle ne se dissout ni ne fond correctement pendant la cuisson. Mais une particule classée à 200 mesh possède un rapport surface/volume élevé. Elle devient chimiquement réactive. Pour le verre résiduel, cela signifie qu'il cesse d'être un déchet inerte et devient un fondant à basse température.
Le tamiseur vibrant ne se contente pas de trier ces particules ; il libère leur potentiel chimique. En retenant les grains surdimensionnés sur un tamis 100 mesh, vous garantissez que seules les particules capables de s'activer pendant la cuisson entrent dans le mélange. C'est la différence entre un liant et une charge.
L'illusion du "suffisant"
Il existe un piège psychologique lors du mélange : lorsque vous voyez beaucoup de poudre, vous supposez qu'elle couvre tout. Mais la distribution dépend de l'analyse de granulométrie.
Vous avez besoin d'un coefficient d'uniformité (Cu) qui vous indique que le sol est bien gradué, pas uniforme (ce qui signifie un mauvais tassement). Un tamiseur équipé de plusieurs tamis d'essai normalisés vous permet de calculer le coefficient de courbure (Cc). Vous ne faites pas que secouer de la terre à travers un maillage ; vous lisez l'empreinte structurelle de votre matière première. Sans cela, le rapport de mélange n'est qu'une estimation, et chaque brique devient un petit monument à l'imprévisibilité.
La danse délicate du tamiseur vibrant
Le mélange tridimensionnel
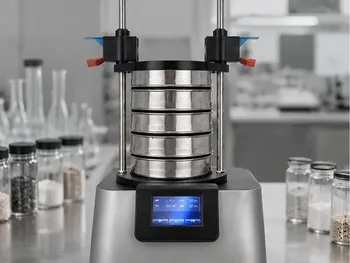
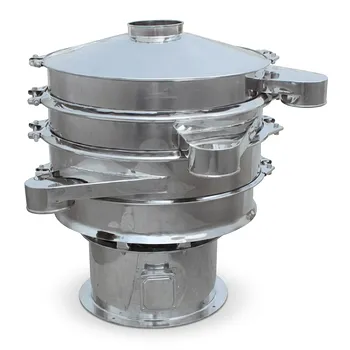
Un tamiseur vibrant ne fait pas que tamiser de haut en bas. Il utilise une vibration électromagnétique ou à masse excentrique rotative pour déplacer les particules en trois dimensions sur le maillage. C'est une déflexion horizontale combinée à une amplitude verticale.
C'est important parce que vous ne voulez pas que les particules rebondissent simplement vers le haut et retombent sur le même trou du maillage. Vous avez besoin qu'elles orbitent, qu'elles tournent, qu'elles présentent continuellement leur plus petit axe à l'ouverture. Ce mouvement mécanique transforme un tas chaotique de matériau en une colonne stratifiée : les grosses particules en haut, les fines en bas. C'est un exécuteur statistique doux mais impitoyable ; si une particule est surdimensionnée ne serait-ce que d'un micron, le mouvement 3D garantit qu'elle ne trouvera jamais de trou assez grand pour passer à travers un maillage certifié.
La lutte contre le colmatage
Cette précision a une fragilité. Lors du tamisage d'argile légèrement humide ou de verre résiduel huileux, le maillage est confronté au "colmatage" — les particules se coincent dans les ouvertures, formant une couche qui réduit effectivement la taille du maillage à zéro.
Votre débit s'effondre. Un tamis colmaté est un menteur ; il vous indique que tout le matériau acceptable est passé, alors qu'en réalité les particules fines sont bloquées au-dessus de la fausse barrière. Dans la production industrielle d'éco-briques, ce n'est pas juste un désagrément ; c'est un coût direct. Chaque minute où le tamiseur est bouché, le four manque de matériau parfaitement calibré. C'est pourquoi les tamiseurs de laboratoire modernes intègrent souvent des systèmes de décolmatage par ultrasons ou utilisent des maillies fendus antistatiques pour les matériaux problématiques.
Transposer le tamisage en intégrité structurelle
Visualiser la structure des pores
Regardons le produit fini au microscope.
Une brique fabriquée avec du verre mal tamisé (distribution large) a une géographie interne chaotique : d'énormes vides cavernueux, une fusion du verre incomplète et des bords nets non réactivés. En revanche, une brique fabriquée avec du matériau passé par un tamiseur vibrant 200 mesh est homogène. Le verre a fondu en une phase vitreuse lisse qui recouvre les grains d'argile.
Cette phase vitreuse est la clé de l'étanchéité. Elle ne se contente pas de remplir un trou ; elle émaille les capillaires internes de l'intérieur. Vous obtenez une brique qui résiste à l'infiltration d'humidité non pas parce que vous avez revêtu l'extérieur, mais parce que vous avez utilisé un calibrage mécanique rigoureux pour sceller le cœur du matériau.
Tableau des stratégies
Pour obtenir des propriétés spécifiques, vous devez adapter votre protocole de tamisage à votre objectif. La machine est le nœud de décision.
| Votre objectif principal | La stratégie de tamisage | La raison technique |
|---|---|---|
| Résistance à la compression maximale | Tamisation agressive jusqu'à une limite de 200 mesh pour tous les additifs | Garantit l'absence de vides inter-particulaires volumineux ; oblige la brique à atteindre une densité de tassement maximale. |
| Isolation thermique (porosité) | Fractionnement minutieux et conservation des matières organiques surdimensionnées (sciure/coques) | Crée un réseau de pores contrôlé et discontinu ; la précision du tamisage garantit qu'aucun vide volumineux unique ne compromet la barrière isolante. |
| Étanchéité économique | Passage minimum de 100 mesh pour le fondant en verre résiduel | Équilibre le coût de l'énergie de broyage avec la création d'une quantité suffisante de fonte vitreuse pour sceller les bords des capillaires. |
L'écosystème complet de préparation d'échantillons
De la roche à la réaction
L'isolement de cette fraction parfaite de poudre de verre ne commence pas avec le tamiseur. Il commence par la force brute. Vous avez besoin d'un concasseur à mâchoires pour briser les bouteilles en verre usagées en gravier. Ensuite, un broyeur planétaire à billes ou un broyeur à jet pour pulvériser ce gravier en une poudre brute.
C'est seulement ensuite que le tamiseur vibrant prend le relais en tant qu'instrument de précision. Il valide le travail des concasseurs et des broyeurs. Si vous sautez l'étape de tamisage, vous ne voyez pas la couche protectrice surdimensionnée qui se forme à l'intérieur du bol du broyeur. C'est une réflexion systématique. Le broyeur produit la surface spécifique ; le tamiseur confirme la distribution.
Application de la pression isostatique
Une fois que vous avez votre poudre parfaitement calibrée mélangée dans un mélangeur de poudres et éventuellement débarrassée de l'air par un mélangeur centrifuge planétaire, vous passez au formage. Le mélange pour éco-briques est souvent pressé. Une presse de laboratoire standard peut suffire pour des formes simples, mais pour des briques techniques complexes avec une uniformité de densité parfaite, une presse isostatique à froid (PIF) applique une pression uniforme de toutes parts via un milieu liquide. L'effet combiné d'un calibrage parfait (du tamiseur) et d'une pression parfaitement uniforme (de la PIF) élimine le retrait anisotrope pendant la cuisson. La brique sort du four droite et conforme.
La psychologie de la précision
Accueillir le goulot d'étranglement
Les ingénieurs craignent souvent le tamiseur parce qu'il ressemble à un goulot d'étranglement. Le broyage prend quelques secondes ; le tamisage prend plusieurs minutes. C'est dans la nature humaine de vouloir accélérer le processus, d'élargir le maillage, de secouer avec plus d'amplitude, pour faire passer le matériau plus vite.
Mais le goulot d'étranglement est le point de contrôle. C'est le contrôle central contre l'entropie. Dans la production de matériaux de construction durables, accepter cette pause délibérée est une marque de rigueur. C'est le moment où vous garantissez que le produit final ne ressemble pas seulement à une brique, mais se comporte comme une brique, résistant des décennies à la pluie et à la charge. Vous ne faites pas que fabriquer ; vous élaborez une distribution granulométrique.
La défense invisible
Lorsqu'une famille habite dans une maison faite de ces briques, elle ne voit jamais la poudre de verre 200 mesh. Elle ne sent jamais les parois internes denses et non capillaires. Elle constate simplement que l'intérieur est sec quand il pleut.
Cette sécheresse, cette solidité silencieuse, c'est le don du tamiseur vibrant. C'est la traduction finale, presque romantique, d'une spécification granulométrique en la dignité d'un mur solide et debout.
Pour atteindre ce niveau d'intégrité du matériau — combler le fossé entre le verre résiduel et un logement étanche — il faut un système intégré où le concassage, le broyage, le tamisage et le pressage fonctionnent en parfaite harmonie. La qualité de la brique finale est déjà déterminée dans les premières minutes de la préparation de l'échantillon. Contactez nos experts
Liens rapides
Produits suggérés
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide Agitateur de tamis de laboratoire vibrant en acier inoxydable Tamis vibrant tridimensionnel de laboratoire pour l'analyse granulométrique Tamis vibrant tridimensionnel à sec Tamis vibrant de laboratoire pour analyse granulométrique et classification de poudresPour aller plus loin
L'économie cachée de la taille des particules : Pourquoi la variable la plus négligée de la science des matériaux contrôle tout L'Architecture Invisible de la Poudre : Comment un Tamiseur Vibratoire Détermine l'Avenir de Votre Pain à l'Amarante Le levier de la taille des particules : pourquoi l'étape la plus négligée dans la conception des catalyseurs détermine tout le reste Quand les Fusions du Verre Échouent, Ce n'était Jamais le Four : L'Économie Cachée de la Granulométrie du Sable La Marge du Quart de Millimètre : Pourquoi la Précision du Tamis Vibratoire Détermine la Rentabilité de la Pierre Reconstituée
PowderPreparation
Last updated on May 14, 2026
Produits associés
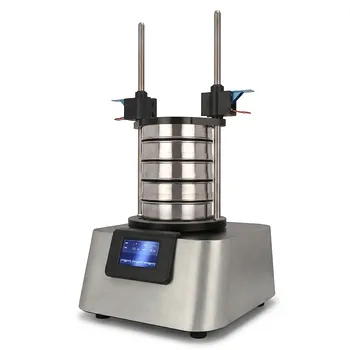
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide
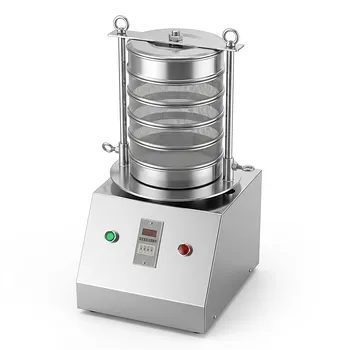
Agitateur de tamis de laboratoire vibrant en acier inoxydable
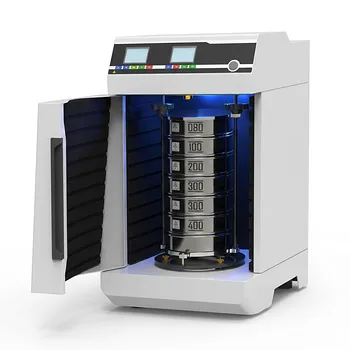
Tamis vibrant tridimensionnel de laboratoire pour l'analyse granulométrique
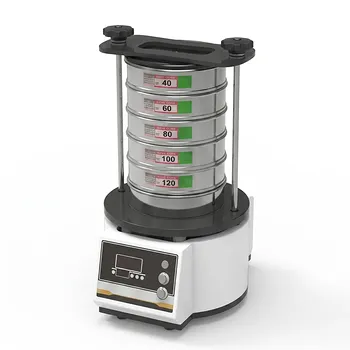
Tamis vibrant tridimensionnel à sec
Tamis vibrant de laboratoire pour analyse granulométrique et classification de poudres

Tamiseur vibrant 3D à sec robuste pour la séparation de particules
Tamis vibrant de laboratoire pour analyse précise de granulométrie et classification de poudres
Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique Précise
Tamiseur vibrant tridimensionnel humide à haute fréquence pour l'analyse granulométrique à sec et humide
Tamis vibrant rotatif tridimensionnel à armoire à haute fréquence pour tamisage à sec et classification des particules
Tamiseur électromagnétique vibrant 3D pour micro-échantillons
Petit broyeur vibrant ultrafin pour médecine traditionnelle chinoise
Broyeur vibratoire superfin pour le broyage de poudres ultrafines en laboratoire
Alimentateur vibrant automatique de poudre pour le traitement de matériaux en laboratoire Alimentateur à trémie vibrant de précision pour la manutention de matériaux granulaires et en poudre Alimentateur à plateau vibrant de qualité industrielle pour la p
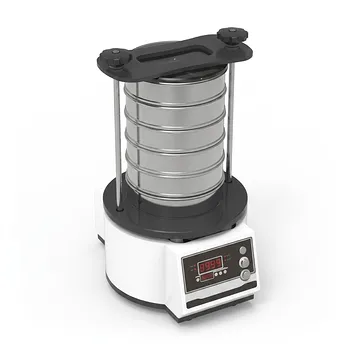
Tamiseur vibrant à tapotement pour l'analyse granulométrique par voie sèche et humide
Broyeur à disque vibrant à grande vitesse pour la préparation d'échantillons d'analyse spectrale et le broyage rapide en poudre
Broyeur à billes vibrant haute énergie à double jarre
Tamis vibrant rotatif en acier inoxydable, séparateur vibrant circulaire de haute précision, machine de classification de poudre industrielle, équipement de criblage multicouche
Broyeur à billes vibrant haute énergie à cuve simple pour broyage et mélange en laboratoire