Le levier caché de la granulation de biomasse : pourquoi un tamiseur programmable transforme les déchets variables en combustible de précision
Oct 12, 2026
Une cargaison de noyaux de cerise, une montagne de problèmes
Un camion décharge trente tonnes supplémentaires de noyaux de cerise à l'entrée de la centrale biomasse. De loin, ils paraissent uniformes. De près, c'est tout le contraire. De la poussière fine adhère aux noyaux entiers, des éclats de la taille d'un ongle se cachent parmi les fragments farineux, et la teneur en humidité varie sur chaque mètre carré.
Un opérateur prélève un échantillon, se rend au laboratoire et charge un tamiseur vibrant programmable. En quelques minutes, la machine révèle ce que l'œil nu ne peut pas voir : la fraction de 1,00 mm domine, mais 14 % de la masse est supérieure à 2,00 mm, et 8 % est de la poussière passant à travers un tamis de 0,25 mm. Lorsque ce mélange brut est directement introduit dans la presse à granulés, les résultats sont prévisibles : densité irrégulière, granulés fissurés, matrices coincées et des factures d'énergie qui font grimacer le directeur financier.
Tous les responsables de centrale savent que la biomasse est variable. Bien peu comprennent que le levier le plus économique et le plus fiable pour contrôler la qualité des granulés ne se trouve pas dans la presse, mais sur le paillasse du laboratoire.
C'est l'histoire d'une technologie apparemment humble qui transforme une matière première organique stochastique en combustible de qualité industrielle. C'est une histoire sur la taille des particules, sur le besoin humain de contrôle dans un monde chaotique, et sur pourquoi un tamiseur programmable n'est pas seulement un contrôle qualité : c'est un moteur d'optimisation de la production.
La physique que personne ne voit : pourquoi la distribution granulométrique régit la presse à granulés
Les granulés sont des structures résistantes. Ils doivent rester intacts pendant le transport, résister à l'émiettement lors de la manipulation et brûler de manière constante dans une chaudière. Ces trois propriétés remontent toutes à une seule variable cachée : la distribution granulométrique (PSD).
Le problème du tassement dans chaque matrice
Lorsque vous versez des particules mixtes dans la matrice d'une presse, la nature ne les tasse pas efficacement à moins de lui fournir la bonne recette. Les gros fragments de noyaux de cerise créent un squelette. Si vous ne mettez que des gros fragments, les vides d'air dominent. Si vous n'ajoutez que de la poussière, la masse s'affaisse sous la vibration mais manque de résistance de pontage.
Le scénario idéal est ce que les scientifiques des matériaux appellent une « courbe de granulométrie continue » : un mélange délibéré où les particules de taille moyenne et fines remplissent les interstices entre les plus grosses. Cela n'arrive pas par hasard. Cela nécessite de connaître exactement les fractions présentes dans votre flux d'entrée.
Un tamiseur vibrant sépare la cargaison en bandes de taille distinctes. Pour les noyaux de cerise, vous pourriez découvrir que la seule fraction de 1,00 mm représente 40 à 55 % de la masse. Pour la sciure de bois, la fraction de 0,50 mm domine souvent. Une fois que vous connaissez cette donnée, vous pouvez concevoir la matière première, en la mélangeant, en la tamisant ou en ajustant les paramètres de broyage jusqu'à ce que la distribution crée constamment une densité de tassement élevée.
Emboîtement mécanique : quand les particules apprennent à se tenir entre elles
Un granulé qui survit à une chute de cinq mètres ne repose pas uniquement sur la colle. L'emboîtement mécanique entre les particules irrégulières contribue plus à la résistance verte que ce que la plupart des opérateurs pensent. Sous compression, les gros éclats de noyaux de cerise forment un squelette porteur. Les particules fines (<0,5 mm) migrent dans les espaces vides, se coincent fermement et créent des milliers de micro-emboîtements.
Si votre tamiseur vous indique que la fraction fine est trop faible, l'architecture interne du granulé échoue. Les microfissures se propagent. Vous obtenez des granulés « courts » qui se coupent à la sortie de la matrice. Si la fraction grossière est excessive, les défauts de pontage laissent le noyau creux. Les deux problèmes disparaissent lorsque vous réglez une distribution granulométrique scientifique — et vous ne pouvez pas régler ce que vous ne pouvez pas mesurer.
L'économie des liants dont personne ne parle
Les agents liants coûtent de l'argent. Ils modifient également le profil de combustion. Tous les opérateurs rêvent d'en utiliser moins. Pourtant, lorsque les fines sont trop abondantes, la surface spécifique explose, et la demande de liant augmente fortement car il y a plus de surface de particules à recouvrir.
Les particules surdimensionnées créent le problème inverse : le liant recouvre la couche externe mais ne pénètre pas, créant une structure laminée qui se délamine sous contrainte. Un tamiseur vous permet de trouver le point moyen où la surface est suffisante pour l'emboîtement, mais pas trop élevée pour que la facture de liant mange vos marges. Ce point idéal est unique pour chaque biomasse — noyaux de cerise, sciure, coques de café, noyaux d'olive — et il change avec les saisons. Vous avez besoin de données.
Ce que fait réellement un tamiseur vibrant programmable
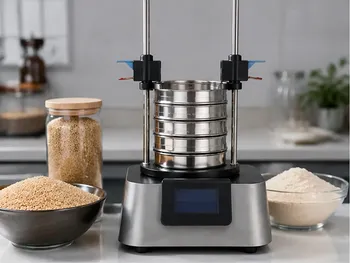
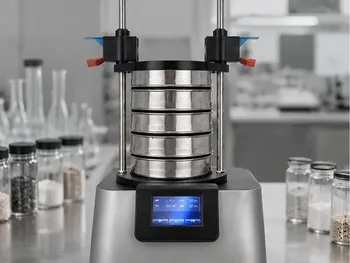
Il est facile de considérer un tamiseur comme une table vibrante améliorée. La partie « programmable » est ce qui la transforme en instrument de contrôle de processus.
Amplitude, temps et le miracle de la répétabilité
Le tamisage manuel dépend de l'opérateur. Les mains se fatiguent. Les rythmes varient. Une unité programmable applique exactement le même mouvement vibratoire tridimensionnel, à exactement la même amplitude et la même fréquence, pendant exactement la même durée, à chaque essai. Cette répétabilité signifie que la distribution granulométrique que vous mesurez en juillet correspond à celle que vous mesurez en décembre.
Pourquoi le mouvement 3D est important
Les tamiseurs vibrants utilisent une combinaison d'impulsions verticales et horizontales. Les particules tournent en continu, présentant chaque face aux ouvertures du maillage. Sans cela, des éclats allongés de noyaux de cerise pourraient toujours s'orienter parallèlement à la surface du tamis et ne jamais passer, biaisant vos résultats vers des mesures plus grossières. Les unités programmables vous permettent d'ajuster le mouvement de projection pour le facteur de forme spécifique de votre matériau — un avantage sous-estimé lorsqu'on travaille avec de la biomasse fibreuse.
De l'échantillon prélevé à la décision exploitable en 8 minutes
- Étape 1 : Charger la pile de tamis avec des maillages choisis pour encadrer votre cible (par ex. 2,00 mm, 1,00 mm, 0,50 mm, 0,25 mm, fond de tamis).
- Étape 2 : Verser l'échantillon séché.
- Étape 3 : Régler le programme — amplitude 1,2 mm, durée 5 minutes, fonctionnement par intervalles pour éviter l'engorgement des mailles.
- Étape 4 : Peser chaque fraction, tracer la courbe cumulative.
En moins de dix minutes, vous savez si le broyeur doit être ajusté, si le matériau du jour peut fonctionner à la pression standard de la presse, ou si vous devez le mélanger avec un lot plus grossier pour respecter les spécifications. Cette boucle de rétroaction est ce qui sépare une centrale qui réagit aux problèmes d'une qui les prévient.
L'équation énergétique : tamiser pour économiser des kilowatts
La granulation de biomasse est une activité énergivore. Les forces de compression dépassent généralement 100 MPa dans la matrice. Réduire ce chiffre de seulement 15 % change l'économie de toute une ligne de production.
Les particules fines obtiennent une densification partielle plus rapidement
Lorsque la PSD est bien classée, les particules fines commencent à remplir les vides à de très basses pressions — ce que les chercheurs appellent la « densification à l'étape de réarrangement ». Lorsque la presse atteint la pression maximale, la matrice est déjà tassée à 70-80 %. La machine n'a pas à travailler aussi dur pour fermer les vides d'air restants.
Un tamiseur programmable vous permet de cibler la teneur exacte en fines qui maximise cet effet de pré-densification sans dépasser la zone où les coûts énergétiques de broyage dépassent les économies sur la presse.
La pénalité des particules surdimensionnées
Chaque fragment de noyau de cerise surdimensionné agit comme un petit pilier de pont dans la cavité de la matrice. Sous pression, la charge se concentre autour de ces grandes particules au lieu de se répartir uniformément. La presse doit appuyer plus fort pour les écraser ou les réorienter. Cela ne fait pas seulement augmenter la consommation de puissance de pointe, mais accélère également l'usure de la matrice.
Les données du tamisage révèlent instantanément la fraction surdimensionnée. Une centrale qui tamise le matériau supérieur à 2,00 mm et le recircule pour un nouveau broyage peut réduire l'ampérage moyen de la presse d'une marge mesurable — souvent de 5 à 12 %. Faites le calcul pour un moteur de 500 kW fonctionnant 6 000 heures par an, et les économies justifient rapidement l'investissement dans un équipement de classification de laboratoire approprié.
Stabilité thermique : le lien avec la combustion
Les acheteurs de granulés de biomasse ne se soucient pas seulement de la densité. Ils se soucient de la constance de la combustion du granulé. Une cargaison qui flambe de manière erratique, produisant des points chauds ou des cendres excessives, crée des maux de tête pour le contrôle de la chaudière.
Pourquoi une taille uniforme se traduit par un transfert de chaleur prévisible
Un granulé est un système thermique. La chaleur se transfère de la surface vers l'intérieur à une vitesse régie par la dimension caractéristique du granulé. Si chaque granulé d'un lot a effectivement la même taille — parce qu'il a été formé à partir de particules classées à travers le même maillage de tamis — alors chaque granulé suit la même courbe de chauffe à l'intérieur de la chambre de combustion. Les algorithmes de contrôle peuvent s'adapter à cela. Les émissions restent stables. Les températures de fusion des cendres restent dans la fourchette prévue.
Le problème de sur-réaction localisée
Si vous mélangez un granulé de 3 mm formé à partir de particules de noyau de cerise de 1,00 mm avec un qui contient un fragment de coque non broyé de 2,5 mm, vous obtenez deux vitesses de réponse thermochimique différentes. Le granulé non homogène peut connaître des pics exothermiques localisés, carbonisant son liant plus rapidement au point faible et le provoquant la rupture à mi-combustion.
Un tamiseur vibrant programmable ne peut pas modifier les lois de la cinétique réactionnelle. Mais il peut garantir que votre presse ne forme jamais ces granulés structurellement imprévisibles en premier lieu. C'est le contrôle de processus au niveau le plus fondamental.
Les compromis : vous ne pouvez pas tout optimiser à la fois
Les sceptiques diront : « Il suffit de broyer tout en poussière et de presser ». Ce chemin mène à la faillite.
Le paradoxe du broyage
Produire des poudres inférieures à 100 µm à partir de noyaux de cerise demande un broyage énergivore — broyage cryogénique dans les cas extrêmes, ou broyage planétaire à billes prolongé. Plus vous allez fin, plus vous dépensez d'énergie avant même que la presse à granulés ne voie le matériau. Un tamiseur vous permet de quantifier le point des rendements décroissants. Souvent, vous constaterez que l'élimination des 5 % de fractions les plus grosses apporte 80 % des avantages, tandis que la poursuite d'une uniformité parfaite coûte plus cher qu'elle ne vaut.
Rendement contre perfection
Chaque point de pourcentage de matériau rejeté par le tamis supérieur ou perdu sous forme de poussière dans le fond est un matériau que vous avez payé mais que vous ne pouvez pas vendre directement comme combustible. Les centrales qui desservent des clients de chaudières industrielles peuvent avoir des bandes de tolérance différentes de celles qui vendent des granulés de barbecue haut de gamme. L'optimum économique varie. Le tamiseur ne vous dit pas ce qu'il faut optimiser — il vous donne les chiffres dont vous avez besoin pour avoir la conversation avec votre service comptable sur une base scientifique solide.
Comment mettre en œuvre une stratégie de granulation pilotée par le tamisage
Toutes les exploitations n'ont pas besoin du même profil granulométrique. Utilisez votre tamiseur vibrant programmable pour construire une matrice de décision alignée sur votre objectif de production principal :
Si la densité est votre priorité
Visez une courbe de granulométrie continue avec 25 à 35 % de particules fines (<0,5 mm). Celles-ci remplissent les vides entre la fraction dominante de 1,00 mm, maximisant la résistance d'emboîtement. Surveillez la fraction du fond de tamis chaque semaine. Si elle diminue, vérifiez l'usure des tamis du broyeur.
Si le coût énergétique détermine votre compte de résultat
Concentrez-vous sur l'élimination de toutes les particules dépassant un seuil de surdimension défini — généralement 2,00 mm pour les noyaux de cerise, 1,00 mm pour la sciure de bois résineux. Ajustez le maillage du tamis supérieur en conséquence. Le tamiseur vous montrera exactement quelle quantité de matériau nécessite un nouveau traitement. Utilisez ces données pour négocier les calendriers de maintenance du broyeur, pas des intuitions.
Si la constance thermique est votre argument de vente
Appliquez une fenêtre granulométrique étroite. Réalisez une analyse granulométrique quotidienne et rejetez ou retravaillez les lots où la fraction dominante dévie de plus de ±5 % par rapport à la cible. Pour de nombreuses biomasses, une spécification de maille 18 (1,00 mm) offre une excellente uniformité de combustion sans pénalité de broyage.
| Facteur d'optimisation | Rôle du tamiseur | Impact sur le granulé final |
|---|---|---|
| Distribution granulométrique | Cartographie les fractions dominantes (par ex. 1,0 mm pour les noyaux de cerise) | Matière première constante, comportement prévisible de la presse |
| Densité de tassement | Identifie les fines pour remplir les vides entre les fibres plus grosses | Emboîtement mécanique et intégrité structurelle supérieurs |
| Efficacité énergétique | Élimine les particules surdimensionnées qui résistent à la compression | Réduction de la consommation électrique et de l'usure des machines |
| Stabilité thermique | Garantit des dimensions uniformes pour un transfert de chaleur homogène | Vitesse de combustion prévisible, contrôle stable de la chaudière |
| Optimisation du liant | Contrôle la surface pour éviter la surconsommation d'agent liant | Propriétés physiques stabilisées, coûts d'additifs plus bas |
Des noyaux de cerise à la sciure : une logique universelle
Le même tamiseur programmable qui optimise les granulés de noyaux de cerise traite la sciure, le grignon d'olive, le marc de café et même les polymères de qualité industrielle. Le matériau change. La physique non. Vous avez toujours besoin d'une méthode mesurée et répétable pour connaître votre distribution granulométrique avant que la presse ne ferme sa matrice.
C'est la profondeur discrète de cet instrument. Il ne se soucie pas de ce que vous lui donnez. Il fournit simplement une courbe de distribution qui remplace les suppositions par l'ingénierie. Dans un secteur où les matières premières sont bon marché mais la qualité constante est à prix premium, cette capacité est un fossé concurrentiel.
Le romantisme du contrôle chez l'ingénieur
Il y a quelque chose de profondément satisfaisant à transformer un tas chaotique de débris biologiques en cylindres de combustible parfaitement formés et de haute densité. C'est un acte de défi contre l'entropie. Un tamiseur vibrant programmable est le premier point de décision dans cette transformation — le point où la variabilité rencontre la mesure, et la mesure permet la maîtrise.
Les ingénieurs qui aiment cette technologie n'aiment pas les tamis vibrants. Ils aiment la confiance qui vient de savoir que les granulés de demain seront aussi bons que ceux d'aujourd'hui, non pas parce que la matière première a eu de la chance, mais parce que le processus n'a rien laissé au hasard.
Construire votre boîte à outils de granulation de précision
La granulation de précision ne s'arrête pas au tamisage. Un flux de travail complet de préparation d'échantillons de laboratoire connecte l'analyse granulométrique aux étapes de broyage et de compactage qui viennent avant et après. C'est là qu'un écosystème d'équipements intégré s'amortit.
- Dimensionnement et analyse : Les tamiseurs vibrants programmables, les tamiseurs à jet d'air pour les poudres fines et les tamis d'essai de haute précision avec des maillages certifiés vous fournissent les données granulométriques dont vous avez besoin pour effectuer des ajustements de broyage en temps réel.
- Broyage et concassage : Les concasseurs à mâchoires et les concasseurs à rouleaux pour la réduction de taille primaire, les broyeurs cryogéniques à azote liquide pour la biomasse thermosensible et les broyeurs planétaires à billes pour obtenir la fraction fine exacte requise par votre courbe de densité.
- Solutions de compactage : Une gamme complète de presses hydrauliques — presses isostatiques à froid (PIF) pour des compacts verts ultra-uniformes, presses à chaud sous vide pour la densification de spécialité et presses à granulés XRF pour la préparation d'échantillons analytiques — garantit que vos poudres se transforment en granulés de haute densité et de haute intégrité.
- Mélange : Des mélangeurs avancés de poudres et dégonflants pour une distribution uniforme du liant, éliminant la surconcentration localisée qui nuit à la constance des granulés.
Que vous mettiez à l'échelle une ligne de combustible à base de noyaux de cerise ou développiez des composites de sciure de nouvelle génération, le principe reste le même : mesurer les particules, maîtriser le processus, monétiser la constance.
Prêt à passer du dépannage réactif à l'optimisation proactive des processus ? Contactez nos experts
Liens rapides
Produits suggérés
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide Tamis vibrant de laboratoire pour analyse granulométrique et classification de poudres Tamis vibrant tridimensionnel de laboratoire pour l'analyse granulométrique Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique Précise Tamis vibrant rotatif tridimensionnel à armoire à haute fréquence pour tamisage à sec et classification des particulesPour aller plus loin
L'économie cachée de la taille des particules : Pourquoi la variable la plus négligée de la science des matériaux contrôle tout L'Architecture Invisible de la Poudre : Comment un Tamiseur Vibratoire Détermine l'Avenir de Votre Pain à l'Amarante Le levier de la taille des particules : pourquoi l'étape la plus négligée dans la conception des catalyseurs détermine tout le reste Quand les Fusions du Verre Échouent, Ce n'était Jamais le Four : L'Économie Cachée de la Granulométrie du Sable La Marge du Quart de Millimètre : Pourquoi la Précision du Tamis Vibratoire Détermine la Rentabilité de la Pierre Reconstituée
PowderPreparation
Last updated on May 14, 2026
Produits associés
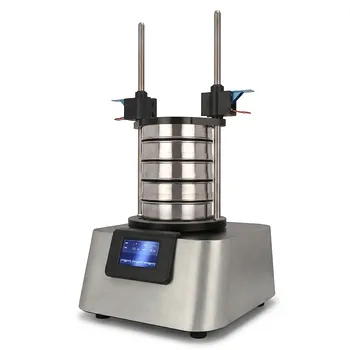
Tamiseur vibrant électromagnétique à mouvement 3D pour analyse granulométrique de poudres, pour tamisage à sec et humide
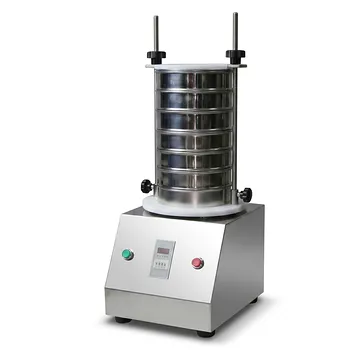
Tamis vibrant de laboratoire pour analyse granulométrique et classification de poudres
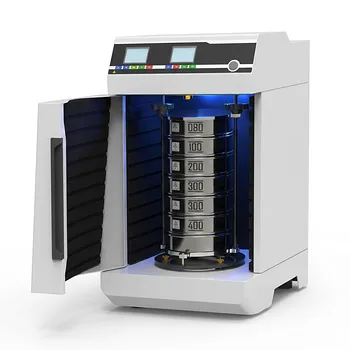
Tamis vibrant tridimensionnel de laboratoire pour l'analyse granulométrique
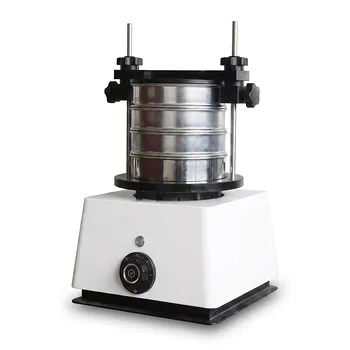
Petit Tamiseur Vibrant de Laboratoire pour une Analyse Granulométrique Précise
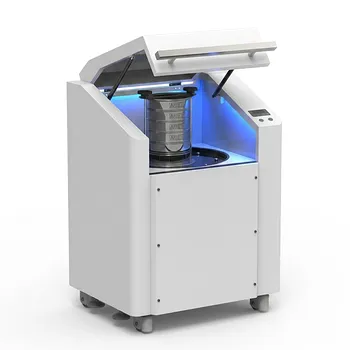
Tamis vibrant rotatif tridimensionnel à armoire à haute fréquence pour tamisage à sec et classification des particules
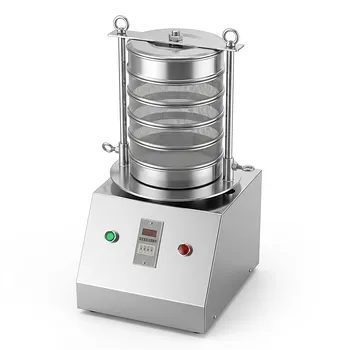
Agitateur de tamis de laboratoire vibrant en acier inoxydable
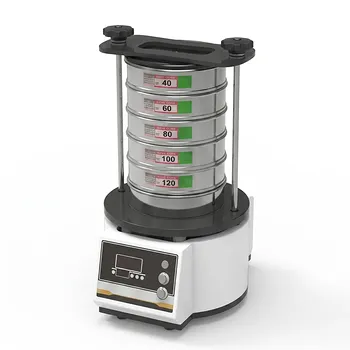
Tamis vibrant tridimensionnel à sec
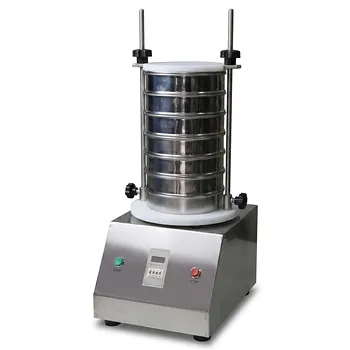
Tamis vibrant de laboratoire pour analyse précise de granulométrie et classification de poudres

Tamiseur vibrant 3D à sec robuste pour la séparation de particules
Tamiseur vibrant tridimensionnel humide à haute fréquence pour l'analyse granulométrique à sec et humide
Tamiseur électromagnétique vibrant 3D pour micro-échantillons
Tamiseur vibrant à tapotement pour l'analyse granulométrique par voie sèche et humide
Tamis vibrant rotatif tridimensionnel
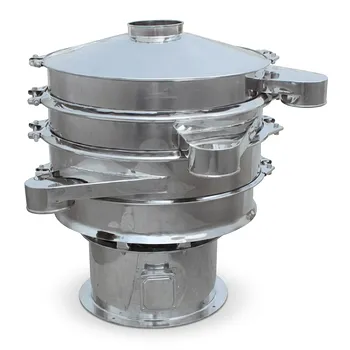
Tamis vibrant rotatif en acier inoxydable, séparateur vibrant circulaire de haute précision, machine de classification de poudre industrielle, équipement de criblage multicouche
Alimentateur vibrant automatique de poudre pour le traitement de matériaux en laboratoire Alimentateur à trémie vibrant de précision pour la manutention de matériaux granulaires et en poudre Alimentateur à plateau vibrant de qualité industrielle pour la p
Petit broyeur vibrant ultrafin pour médecine traditionnelle chinoise
Broyeur à disque vibrant à grande vitesse pour la préparation d'échantillons d'analyse spectrale et le broyage rapide en poudre